Перейти к содержимому
Производственные возможности / обработка на станках с ЧПУ

Токарная обработка с ЧПУ

Токарная обработка — процесс, на котором построена вся наша производственная сеть. Род-энды, бунги, проставки, втулки, шпильки и корпуса подшипников — это тела вращения, и почти все они начинаются на токарном станке. Как собственный завод в Нинбо, так и аффилированная производственная база в Уси делают токарную обработку своим основным процессом, а не побочной компетенцией.

35Токарные станки с ЧПУ на нашем собственном заводе в Нинбо
50Прецизионные токарные станки с ЧПУ на базе в Уси
±0.01 ммЗадокументированная точность обработки в Нинбо
ISO 9001:2015Сертификат № 11425Q49262R0S · производственный адрес в Нинбо
01 / Основы процесса

Что такое токарная обработка с ЧПУ?


Токарная обработка с ЧПУ — это процесс обработки резанием, при котором заготовка вращается, а неподвижный режущий инструмент снимает с неё материал. Деталь вращается в патроне или цанге с заданной частотой вращения шпинделя; инструмент перемещается по запрограммированным траекториям, обтачивая наружный диаметр, подрезая торцы, растачивая отверстие, прорезая канавки, формируя фаски и радиусы и нарезая резьбу.

В этом ключевое отличие от фрезерования. При токарной обработке вращается заготовка, а инструмент неподвижен. При фрезеровании вращается инструмент, а заготовка неподвижна. Одно это различие определяет сильные стороны каждого процесса: токарная обработка естественно даёт круглые элементы, соосные друг другу, поскольку каждый рез отсчитывается от одной и той же оси вращения.

Современный токарный станок с ЧПУ управляет минимум двумя осями — X для диаметра, Z для длины, — а токарный центр может добавлять приводной инструмент, ось Y или шпиндель-противошпиндель, чтобы обрабатывать плоскости, поперечные отверстия и вторичные элементы без переноса детали на второй станок. Меньше установов — меньше шансов ошибочно перебазировать деталь, поэтому соосность на токарной детали обычно удерживать гораздо проще, чем на детали, перенесённой между станками.

Типичные токарные элементы включают наружные и внутренние диаметры, торцы и буртики, конусы, внутренние и наружные резьбы, проточки и канавки, рифления, фаски и радиусы, а также сквозные отверстия, полученные сверлением или растачиванием по оси.

02 / Выбор процесса

Точение или фрезерование?


Вопрос чертежаТокарная обработка с ЧПУФрезерование с ЧПУ
Что вращаетсяЗаготовкаРежущий инструмент
Естественная геометрияКруглая, симметричная относительно осиПризматическая, плоские поверхности, карманы, сложные 3D
Сильнее всего вСоосность диаметров, резьб, отверстийПлоскостность, пазы, контуры, многосторонние элементы
Типичные деталиВалы, втулки, проставки, гильзы, шпильки, бунгиКронштейны, корпуса, плиты, коллекторы
Фактор стоимостиВремя цикла на деталь, диаметр пруткаЧисло установов, смен инструмента, 3D-траектории
Поведение при объёмахОчень эффективен при средних и крупных сериях из пруткаЗатраты на наладку окупаются медленнее
Практическое правило: если деталь можно описать, обведя профиль вокруг осевой линии, — это токарная деталь. Если у неё есть элементы, обращённые в несколько разных сторон, — это фрезерованная деталь либо токарная с вторичной фрезерной операцией. Многие реальные детали — и то и другое; маршрут подтверждается при проверке чертежа.
03 / Производственные маршруты

Токарная обработка с ЧПУ в SYZ


Собственный завод

Нинбо, Чжэцзян

Наш собственный завод в Нинбо занимает 2 200 м², на нём работают 30 сотрудников и 48 единиц оборудования. Из них 35 — токарные станки с ЧПУ, плюс один универсальный станок для простых и единичных работ, один обрабатывающий центр, три пилы для подготовки прутка, один шлифовальный станок и два резьбонарезных станка.

±0.01 ммЗадокументированная точность обработки
30 днейСтандартный срок производства
20 днейСрок изготовления образца
~50%Текущая загрузка; около 80% в высокий сезон
Граница охвата: распиловка, точение, фрезерование, работа на станках с ЧПУ, шлифование, сверление, нарезание резьбы метчиком, накатка резьбы, пробивка, гибка, сборка и упаковка выполняются здесь. Ковка, термообработка, сварка, лазерная резка, дробеструйная обработка и финишные покрытия передаются квалифицированным внешним подрядчикам.

Адрес в Нинбо — производственный адрес, зарегистрированный в сертификате ISO 9001:2015 № 11425Q49262R0S, действителен до 9 сентября 2028 года.

Аффилированная производственная база

Уси, Цзянсу

Род-энды и шаровые опоры серийно токарятся на тесно аффилированной производственной базе в Уси. Это отдельное юридическое лицо со своим оборудованием, а не второй корпус нашего завода, и мы сознательно описываем именно так.

50Прецизионные токарные станки с ЧПУ
66Станки на 2 линиях
200,000Задокументированный месячный выпуск
30 днейСрок производства · образцы 20 дней
Сырьё→Механообработка→Шлифование→Накатка резьбы→Сборка

Документированный процесс в Уси не имеет переданных на аутсорс этапов. Площадка прошла выездную оценку SGS по программе Alibaba.com Verified Supplier, отчёт № 492475436_P+T, действителен до 9 июля 2027 года.

Проверка чертежа→Материал + количество→Маршрут Нинбо / Уси→Вторичные операции

Для кастомных деталей и деталей по чертежам типичный маршрут — Нинбо, при условии проверки чертежа и мощностей. Род-энды и шаровые опоры серийных объёмов направляются в Уси. Детали, требующие ковки, термообработки, покрытия, сварки или листовых подсборок, координируются с наиболее подходящим квалифицированным маршрутом под заказ.

04 / Семейства деталей

Что изготавливают токарной обработкой с ЧПУ


01

Механизмы и тяги

Корпуса род-эндов, шаровые пальцы, регулировочные узлы рулевых тяг, переходники для труб и приварные бунги, проставки под перекос, резьбовые втулки, пальцы вилок и оси шарниров.

02

Вращение и трансмиссия

Валы, полуоси, приводные шпиндели, втулки и подшипниковые гильзы, упорные шайбы, дистанционные кольца, шкивы и заготовки зубчатых колёс до нарезания зубьев.

03

Жидкости и давление

Гидравлические фитинги, корпуса и сёдла клапанов, крышки цилиндров, штоки поршней, корпуса форсунок, переходники шлангов, заглушки и сальниковые узлы.

04

Крепёж и резьбы

Болты с буртиком, резьбовые шпильки, двусторонние шпильки, резьбовые стойки, соединительные гайки, установочные винты, корпуса регуляторов и заказные болты.

05

Конструктивный крепёж

Проставки и стойки, втулки для подвески и креплений шасси, вставки в трубы, осевые проставки, проставки колёс и ступиц.

06

Прецизионные компоненты

Корпуса датчиков, оболочки разъёмов, оптические крепления, корпуса медицинских приборов и детали лабораторной оснастки.

Материалы в наших продуктовых линейках: углеродистая сталь, легированная хром-молибденовая сталь 4130, алюминий 6061 и нержавеющая сталь 304/316. Материал заказной детали подтверждается по чертежу, нагрузке, коррозионной среде и требуемой документации.
05 / Примеры продукции

Токарные детали из наших продуктовых линеек


Переходник для трубыAlloy steel weld-in tube adapter bung with turned outside diameter and internal thread
Деталь по чертежу

Приварной переходник для трубы, резьбовая бунга из легированной стали

Типичная токарная работа формирует наружный диаметр, торец, фаску, отверстие и внутреннюю резьбу на одной оси для фитинга, готового под трубу.

Регулировочная муфтаSteel rod end threaded adjuster sleeve with left and right hand internal threads
Оснастка тяг

Резьбовая регулировочная муфта род-энда

Оба конца обычно растачиваются и нарезаются на одной осевой линии, с вариантами левой и правой резьбы для регулировочных систем.

ПроставкаSteel heim joint misalignment spacers with turned spherical seat and bore
Оснастка подвески

Проставки под перекос Heim

Точёное сферическое наружное седло и отверстие под болт — типичные элементы, где соосность определяет характер поворота проставки.

Стакан uniballIndustrial uniball cup housing with turned bore and retaining groove
Корпус подшипника

Стакан uniball UBC24

Отверстие, посадка подшипника и канавка стопорного кольца — типичные токарные элементы с общей осью.

Алюминий 6061Machined 6061 aluminium upper ball joint spacers for suspension adjustment
Заказная механически обработанная деталь

Кастомные алюминиевые проставки верхней шаровой опоры

Точение формирует отверстие и наружный профиль; высота пакета и взаимное положение торцов подтверждаются по чертежу.

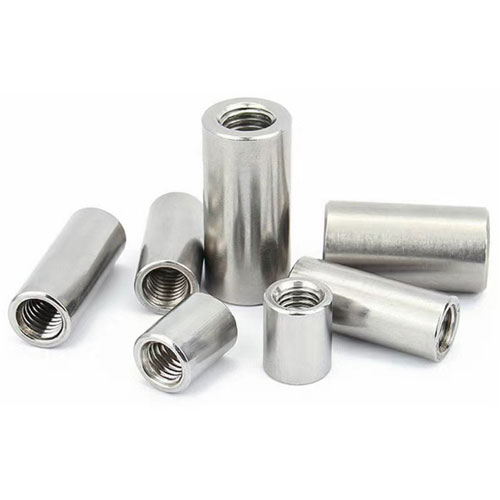
Нержавеющая стальStainless steel threaded rod couplers with turned body and internal thread
Резьбовая соединительная муфта

Нержавеющие резьбовые муфты для тяг

Для муфты типичны точёный корпус и внутренняя резьба; подачу и скорость корректируют с учётом наклёпа нержавеющей стали.

06 / Контроль качества

Как контролируются токарные детали


Точение — стабильный процесс, и именно поэтому он отказывает тихо. Износ инструмента смещает диаметр на сотые доли за производственную серию, и на станке ничего не выглядит неправильным. Поэтому контроль — это частота измерений, а не более жёсткая приёмка в конце.

01

Входящее сырьё

Сертификаты на материал сверяются с заказом, образцы сохраняются до запуска прутка в производство.

02

Первая деталь

Первая деталь с новой наладки проверяется по чертежу до запуска серии — диаметры, длины, посадка резьбы и характеристики, указанные заказчиком.

03

Промежуточный контроль

Патрульный контроль в ходе серии выявляет дрейф от износа инструмента, пока его ещё можно скорректировать; на станке — письменные рабочие инструкции.

04

Финальная инспекция

В зависимости от продукта и заказа готовая продукция проходит 100%-й контроль, выборку или план, заданный заказчиком.

07 / Проектирование под производство

Проектирование под точение


Что приложить к запросу

  • 2D-чертёж или 3D-модель с размерами и допусками.
  • Материал и при необходимости спецификация или сертификат.
  • Обозначения резьб, включая направление и класс.
  • Требования к шероховатости функциональных поверхностей.
  • Количество, целевые сроки и требуемое покрытие.
  • Если есть образец — фотографии и ключевые измеренные размеры.
01

Поле допуска

Назначайте допуски на элементы, несущие функцию, а остальные ослабляйте. Чертёж, где каждое измерение жёсткое, стоит дороже, не проясняя, что действительно важно.

02

Диаметр прутка и съём материала

Нижнюю границу стоимости задаёт наибольший диаметр, а не средний. Большой фланец означает, что вся длина начинается из более крупного прутка.

03

Отношение длины к диаметру

Длинные тонкие детали отжимаются от инструмента и могут потребовать лёгких проходов, люнетов или поддержки задней бабкой.

04

Глубокие и малые отверстия

Глубина растачивания свыше примерно трёх диаметров отверстия всё труднее выдерживается прямо и круглой.

05

Резьбы и вторичные операции

Накатанная резьба может повысить усталостную прочность, если материал и параметры накатки подходят детали. Поперечные отверстия, лыски, шпоночные пазы, термообработка и покрытие добавляют каждый свой этап.

100–300 шт.Типичный MOQ на позицию; складские позиции могут быть доступны меньшими партиями.
Образцы за 20 днейСрок образцов по маршруту Нинбо; срок производства подтверждается в коммерческом предложении.
Более 20 странМеждународные клиенты обслуживаются экспортной командой SYZ Machine.
08 / Вопросы покупателей

ЧАВО по токарной обработке с ЧПУ


Какой допуск вы можете выдержать на токарной детали?

Задокументированная точность обработки на нашем собственном заводе в Нинбо — ±0.01 мм. Что достижимо на вашей конкретной детали, зависит от её геометрии, материала и отношения длины к диаметру. Если элемент требует более жёсткого допуска, чем токарный процесс стабильно держит, мы добавляем шлифовальную операцию, а не обещаем это со станка. Пришлите чертёж — подтвердим по каждому элементу.

Вы делаете только каталоговые детали или можете токарить по моему чертежу?

И то и другое. Наш каталог охватывает стандартные род-энды, проставки, бунги, втулки и сопутствующий крепёж; мы также производим заказные токарные детали по чертежам и образцам. Пришлите чертёж, физический образец или чёткое описание применения — мы проверим размеры, допуски, материал, направление резьбы, количество и требования к контролю, прежде чем подтвердить маршрут.

Какой MOQ на токарные детали?

Обычно 100–300 штук на позицию. Каталоговые складские продукты могут быть доступны меньшими партиями. Для первого заказного заказа мы обычно рекомендуем подтвердить образец до серийной партии.

Сколько времени занимает токарный образец?

Срок образца по маршруту Нинбо — 20 дней, стандартный срок производства — 30 дней. Сроки подтверждаются в коммерческом предложении, так как зависят от наличия материала и того, нужны ли детали внешние процессы вроде термообработки или покрытия.

Какие материалы вы обтачиваете?

Материалы, которые мы регулярно обтачиваем в собственных продуктовых линейках, включают углеродистую сталь, хром-молибденовую легированную сталь 4130, алюминий 6061 и нержавеющую сталь 304/316. Для заказной детали материал подтверждается по вашему чертежу и документации, требуемой вашей программой.

Токарная обработка выполняется на вашем заводе или передаётся субподрядчикам?

Точение выполняется внутри сети. Наш собственный завод в Нинбо располагает 35 токарными станками с ЧПУ, а тесно аффилированная производственная база в Уси — 50 прецизионными станками с ЧПУ на двух производственных линиях без аутсорсных этапов в документированном процессе. Конкретно в Нинбо ковка, термообработка, сварка и финишная обработка передаются квалифицированным внешним подрядчикам, а не выполняются на месте.

Можете ли вы предоставить сертификаты на материал и отчёты контроля?

Да. Сертификаты на материал, отчёты размерного контроля, планы инспекции и OEM-документация предоставляются в зависимости от продукта и заказа. Прослеживаемость готовых партий до номера плавки сырья доступна по маршруту Уси; маршрут Нинбо хранит сертификаты на материал и образцы, но не прослеживает партии до номера плавки.

Можем ли мы провести аудит производства или организовать независимую инспекцию?

Визиты клиентов и независимые инспекции можно организовать на соответствующей производственной площадке. Обе аффилированные базы прошли выездную оценку SGS по программе Alibaba.com Verified Supplier. Свяжитесь с нами, и мы согласуем площадку и объём инспекции.

Начните с чертежа

Есть токарная деталь для расчёта?


Пришлите чертёж или образец, материал, количество и назначение. Мы подтвердим, идёт ли деталь по маршруту Нинбо или Уси, какие нужны вторичные операции и что потребуется для её изготовления.

🍪
We Use Cookies