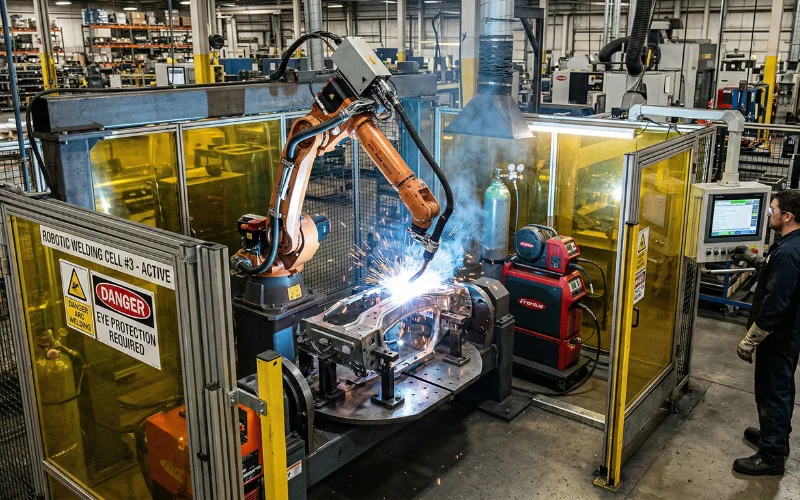
Роботизированная сварочная ячейка точна настолько, насколько точен её слабейший механический элемент. Современные сварочные роботы удерживают допуск повторяемости ±0,05–0,1 мм — достаточно строго, чтобы укладывать сварной шов с хирургической стабильностью на протяжении всей производственной смены. Но в большинстве условий автомобильного и промышленного производства точность робота не доходит до сварного соединения. Что-то между роботом и изделием поглощает её. И чаще, чем ожидают разработчики оснастки, это «что-то» — род-энд.
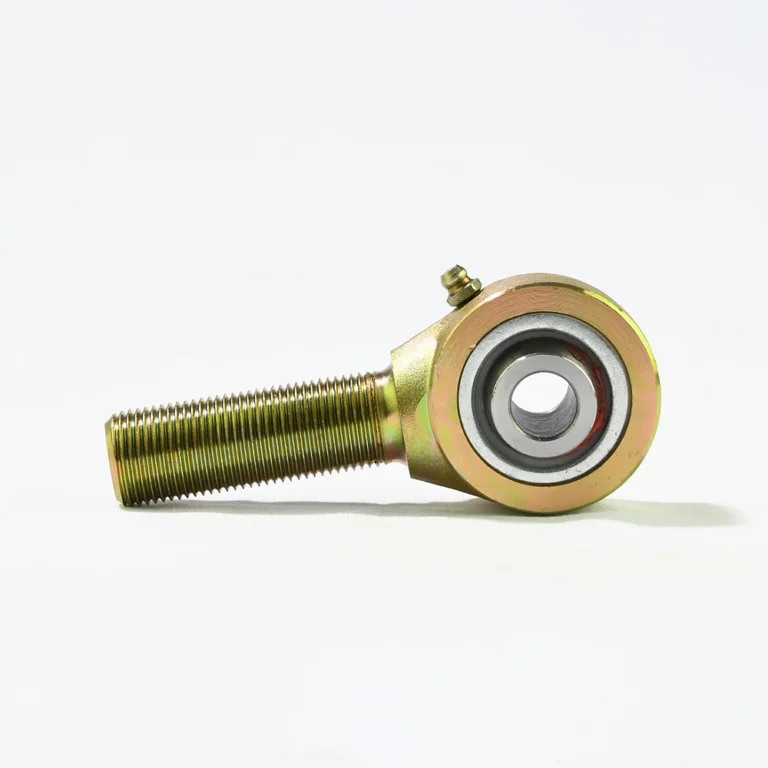
Род-энды расположены в точках поворота, прижимных рычагах, рычажных механизмах позиционеров и регулировочных устройствах по всей сварочной оснастке. Они компактны, несут нагрузку и легко упускаются из виду на этапе проектирования — пока оснастка не начнёт через три месяца после запуска производства выдавать швы вне допуска. К тому моменту проблема часто ошибочно диагностируется как дрейф робота, износ инструмента или термическая деформация. Род-энды редко проверяют первыми.
Проблема цепи точности: почему важен каждый шарнир
Роботизированная сварочная оснастка — это системы точного движения. Рука робота позиционирует горелку с точностью ±0,05 мм. Оснастка удерживает изделие с точностью ±0,1 мм. Суммарный допуск в сварном соединении — фактическая величина, определяющая, ляжет ли шов правильно, — это сумма каждого механического звена между ними.
В типичной оснастке BIW (body-in-white) эта цепь включает установочные пальцы, прижимные рычаги, храповые механизмы и рычажные механизмы позиционеров. Каждое звено добавляет допуск. Каждый поворотный шарнир вносит потенциальный люфт. Общепринятая отраслевая практика, отражённая в стандартах вроде AIAG CQI-15, требует удерживать позиционирование сварного соединения в пределах ±половины диаметра сварочной проволоки — для стандартной проволоки 0,045″ это ±0,022″ (примерно ±0,56 мм). Для более тонких проволок, применяемых в алюминиевых BIW-работах, окно сужается ещё сильнее.
Род-энды влияют на эту цепь допусков в каждом шарнирном соединении. Правильно подобранный и только что установленный род-энд вносит очень небольшой люфт — но «очень небольшой» не значит нулевой. Стандартные промышленные род-энды имеют определённый радиальный зазор примерно 0,03–0,05 мм. В системе, где зона повторяемости робота составляет ±0,05 мм, один этот зазор потребляет значительную часть всего бюджета позиционирования — ещё до учёта какого-либо износа. В сварочных применениях наивысшей точности это стоит решать на этапе проектирования: существуют варианты род-эндов с нулевым зазором или преднатягом, созданные специально для роботизированных систем, где стандартные зазоры подтачивают цепь допусков с первого дня.
Изношенный род-энд или род-энд, изначально заниженный по размеру, быстро усугубляют ситуацию. Умножьте люфт на нескольких поворотах прижимных рычагов и рычажном механизме позиционера — и оснастка, державшая ±0,1 мм при пусконаладке, теперь с трудом держит ±0,3 мм. Робот по-прежнему точен. Оснастка — нет.
Сварочная среда жестче для род-эндов, чем большинство машинных применений
Сварочная оснастка не работает в контролируемых условиях. Она циклится постоянно — в высокообъёмном автомобильном производстве одна оснастка может выполнять 4 000–6 000 циклов открытия-закрытия за смену. Между циклами: вспышка лучистого тепла от дуги, брызги расплавленного металла при 1 400–1 600 °C, вибрация от контакта электрода и механический удар от срабатывания зажима.
Большинство спецификаций род-эндов охватывают статическую нагрузку и угол несоосности. Меньше тех, что описывают, что конкретно происходит в сварочной среде.
Тепло, брызги и термические напряжения
Попадание сварочных брызг на род-энд — это не только проблема загрязнения, это тепловое событие. Частица брызг, попавшая на подшипниковую чашку или рядом, быстро передаёт тепло окружающему металлу. Род-энды с вкладышем из PTFE — стандартная рекомендация для высокоцикловой автоматизации — имеют предел непрерывной эксплуатации примерно +120…+150 °C для материала вкладыша, высокотемпературные составы достигают +200 °C.
В зонах прямого попадания брызг этот порог может локально и кратковременно превышаться. Практическое решение — продуманная защита: металлические кожухи или брызгостойкие покрытия, размещённые для защиты зон подшипниковых чашек. Это не требует экзотической инженерии — требуется, чтобы кто-то в команде проектирования подумал о траектории брызг до того, как оснастка попадёт на участок.
Тепловое расширение рамы оснастки создаёт смежную проблему. Нагреваясь в процессе производства, конструкция толкает и тянет оси род-эндов, создавая осевую нагрузку на шарниры, рассчитанные в первую очередь на радиальную нагрузку. Из-за этого рычажный механизм заклинивает, если нет углового люфта, поглощающего изменение геометрии. Предотвращает заклинивание достаточный угол несоосности при выборе род-энда; выбор только по грузоподъёмности эту проблему не решает.
Блуждающий ток: режим отказа, который никто не вносит в спецификацию
В сварочной ячейке с плохим или непрямым путём заземления сварочный ток найдёт самый лёгкий путь обратно к источнику. Этот путь иногда проходит через конструкцию оснастки — и через любые металлические поворотные точки на своём пути, включая подшипники род-эндов.
Даже небольшие дуговые события между шаром и дорожкой вызывают питтинг. Несколько сотен питтинговых событий разрушают вкладыш из PTFE. Подшипники сталь-по-стали переносят тепло несколько лучше, но питтинг вызывает ту же прогрессирующую деградацию износа. Решение — дисциплина заземления: убедитесь, что путь заземления сварочной цепи прямой и минует шарнирные соединения оснастки, либо добавьте электрическую изоляцию между род-эндом и токовым путём оснастки. Это вопрос разводки и наладки оснастки, а не выбора род-энда — но он приводит к отказам род-эндов, которые списывают на спецификацию или качество.
Механическая усталость при высоком числе циклов
Оснастка, циклирующаяся 5 000 раз за смену, три смены в день, накапливает примерно 2,7 миллиона циклов нагрузки за шестимесячный интервал обслуживания. Это территория многоцикловой усталости. Статическая грузоподъёмность, с которой начинают большинство спецификаций род-эндов, ничего не говорит о работе при 2,7 миллионах циклов.
Компенсация угловой несоосности: что на самом деле держит оснастку вместе
Монтаж в сварочной оснастке никогда не бывает геометрически идеальным. Прижимные рычаги привариваются на место с размерными отклонениями. Приводы монтируются под небольшими углами. Даже хорошо собранная оснастка имеет угловые смещения в точках поворота, накапливающиеся из-за монтажных допусков.
Род-энды существуют именно для этого.
Стандартный род-энд допускает ±6°–±8,5° угловой несоосности в зависимости от диаметра отверстия и конструкции. Конфигурации с большим отклонением достигают ±25° и более. В этих пределах сферический шар вращается свободно, позволяя соединённому приводу или рычагу двигаться без передачи изгибающих напряжений на вал или корпус.
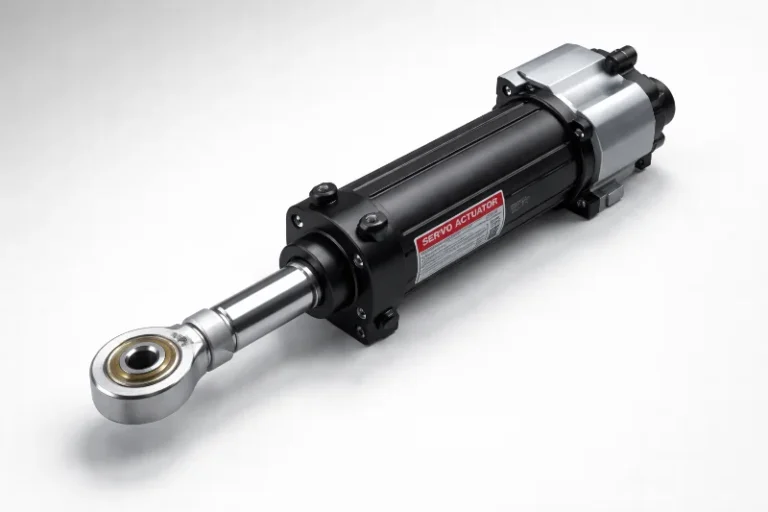
Без углового люфта даже небольшие монтажные несоосности нагружают шток привода сбоку. Уплотнения штоков пневмоцилиндров начинают отказывать раньше срока. Подшипники вала сервоприводов изнашиваются неравномерно. Оснастка «изнашивается быстрее, чем должна» — жалоба, настолько распространённая, что почти стала клише в обслуживании сварочных ячеек, — и угловая боковая нагрузка в шарнирах род-эндов часто оказывается неучтённой сопутствующей причиной.
В многокоординатных рычажных механизмах позиционеров — применяемых на BIW-линиях для переориентации изделий между сварочными станциями — род-энды позволяют геометрии рычага поглощать угловые вариации при движении позиционера по диапазону. Это особенно важно в ячейках с координированным движением, где позиционер управляется как дополнительная ось робота, и любое заклинивание в рычаге напрямую переходит в ошибку позиционирования.
Вкладыш PTFE или сталь-по-стали: решение, определяющее частоту обслуживания
Самое значимое решение по интерфейсу подшипника при выборе род-эндов для сварочной оснастки — вкладыш PTFE или сталь-по-стали (со смазкой).
Почему PTFE доминирует в высокоцикловых применениях
Род-энды с вкладышем из PTFE используют тонкий слой политетрафторэтилена между закалённой легированной сталью шара и дорожкой. Вкладыш устраняет повторную смазку — практическую необходимость, когда позиции подшипников в сварочной оснастке часто недоступны без частичной разборки оснастки, а загрязнение смазкой от воздействия брызг — это обязательство по обслуживанию, а не решённая проблема.
Деталь, которую стоит знать: не все род-энды с вкладышем PTFE одинаковы. Стандартные варианты со вкладышем PTFE используют приклеенные или напылённые покрытия, достаточные для применений со средним числом циклов. Для оснастки с 4 000+ циклов за смену подшипники с тканым вкладышем из PTFE — где вкладыш представляет собой тканый композит, а не покрытие — обеспечивают существенно более высокую износостойкость и являются правильной спецификацией для устойчивых высокоцикловых сварочных сред.
В высокоцикловых сварочных средах стабильность PTFE важна не меньше его наличия. Смазанные подшипники сталь-по-стали меняют характеристики трения с циклами — смазка распределяется, истощается в зонах высокой нагрузки и в итоге допускает контакт металла с металлом. Тканые вкладыши PTFE поддерживают более стабильный коэффициент трения на протяжении миллионов циклов. Для прижимных рычагов оснастки эта стабильность означает более стабильное усилие зажима — а значит, более стабильный зазор сварного соединения.
Стандартные род-энды с вкладышем PTFE надёжно работают от -30 °C до +120 °C. Высокотемпературные составы расширяют диапазон примерно до +200 °C.
| Конфигурация | Несущая способность | Смазка | Диапазон температур | Лучше всего для |
|---|---|---|---|---|
| Тканый вкладыш PTFE | Высокая | Самосмазывающийся | -30 °C до +120 °C | Высокоцикловая оснастка (4 000+/смена), труднодоступные позиции |
| Стандартный вкладыш PTFE | Высокая | Самосмазывающийся | -30 °C до +120 °C | Оснастка со средним числом циклов |
| Сталь-по-стали (со смазкой) | Выше | Требует смазки | -40 °C до +150 °C | Малоцикловые, доступные позиции, тяжёлое зажатие |
| Нержавеющая сталь + PTFE | Средне-высокая | Самосмазывающийся | -50 °C до +120 °C | Мойка или коррозионные среды |
Когда сталь-по-стали — разумный выбор
Для очень тяжёлых усилий зажима в крупной сварочной оснастке для конструкций — лонжероны рам, узлы тяжёлого оборудования — род-энды сталь-по-стали обеспечивают более высокую предельную статическую грузоподъёмность. Если позиция действительно доступна для плановой смазки, а число циклов невелико (скажем, менее 500 за смену), смазываемые конфигурации работают.
Практический риск: позиции, которые «требуют» смазки, в производственных условиях редко смазываются по графику. Итог — род-энд, работающий всухую, ускоряющийся износ, появляющийся люфт — настолько распространён, что бремя доказательства должно лежать на стали-по-стали. По умолчанию для всего, что циклится свыше 1 000 раз за смену, следует выбирать вкладыш PTFE.
Контрольная точка выбора
Перед спецификацией интерфейса подшипника ответьте на три вопроса:
- Действительно ли к этой позиции можно добраться для повторной смазки в обычное сервисное окно?
- Сколько циклов за смену? Менее 500 циклов: сталь-по-стали может подойти. Более 2 000 циклов: вкладыш PTFE — более безопасный выбор по умолчанию.
- Находится ли эта позиция в зоне прямого попадания брызг? Если да: защитите подшипник И укажите тканый вкладыш PTFE.
Грузоподъёмность, усталостный ресурс и коэффициент запаса, который действительно важен
Статическая радиальная грузоподъёмность род-энда — это усилие, при котором шар или дорожка разрушаются. Для применений сварочной оснастки это нижняя граница, а не критерий подбора размера.
Усталостный ресурс — проектное ограничение, а не пиковая нагрузка
Для оснастки, циклирующейся миллионы раз, инженерный вопрос не в том, «выживет ли этот род-энд при максимальном усилии зажима» — почти наверняка выживет. Вопрос в том: при каком проценте номинальной нагрузки род-энд работает в каждом цикле, и даёт ли этот процент достаточный усталостный ресурс?
Общая машиностроительная практика: для род-эндов, которым предстоит превысить 1 миллион циклов, удерживайте рабочую нагрузку за цикл на уровне 20–30 % статической грузоподъёмности. Для применений свыше 10 миллионов циклов — достижимых за год в трёхсменной BIW-работе — запас может потребоваться ещё больше, либо диаметр отверстия следует увеличить на ступень.
Инженер оснастки, подбирающий род-энд с «двукратным коэффициентом запаса на пиковое усилие зажима», решил задачу статической прочности. Усталостный ресурс требует другого расчёта и, как правило, большего коэффициента запаса.
Ориентация нагрузки: радиальная против осевой
Род-энды рассчитаны на радиальную нагрузку — силу, перпендикулярную оси стержня. Осевая грузоподъёмность (вдоль стержня) обычно составляет 5–10 % радиальной. Прижимные рычаги или рычаги, невзначай нагружающие род-энд осево, получают преждевременный отказ, похожий на дефектный компонент. Правильное решение всегда в геометрии конструкции, а не в более прочном компоненте: держите срединную плоскость подшипника соосной с функциональной плоскостью нагрузки.
Для подробного справочника по методологии грузоподъёмности род-эндов, ориентации монтажа и оценке усталостного ресурса инженерный справочник New Hampshire Ball Bearings освещает тему обстоятельно.
Собирая воедино: рамка выбора для инженеров сварочной оснастки
Выбор род-эндов для роботизированной сварочной оснастки сводится к трём факторам в порядке приоритета:
1. Согласуйте режим циклов, а не только нагрузку.
Рассчитайте ожидаемое число циклов за срок службы. Подбирайте род-энд так, чтобы рабочая нагрузка за цикл составляла 25–30 % или менее статической грузоподъёмности для применений свыше 1 миллиона циклов. Используйте конфигурации с тканым вкладышем PTFE для оснастки свыше 4 000 циклов за смену.
2. По умолчанию указывайте вкладыш PTFE.
В сварочных средах предположение об обслуживании, заложенное в род-энды сталь-по-стали, часто нереалистично. Конфигурации с тканым вкладышем PTFE устраняют переменную смазки, которая при игнорировании вызывает потерю точности, приписываемую чему угодно, кроме род-энда.
3. Подбирайте угол несоосности под фактическую геометрию монтажа.
Стандартные ±6–8° покрывают большинство шарниров оснастки. Рычажные механизмы позиционеров с большими угловыми ходами требуют проверки. Заниженный угол несоосности передаёт нагрузку на шток привода — снижая точность оснастки через иной режим отказа, чем износ подшипника, но с похожими последствиями.
Два дополнительных замечания с практики : проверьте, что путь заземления сварки не проходит через поворотные шарниры род-эндов, и указывайте род-энды с нулевым зазором или преднатягом для позиций оснастки наивысшей точности, где стандартные зазоры подшипников существенны относительно бюджета допусков системы.
Для управления допусками оснастки стандартной методологией удержания накопленных цепей допусков под контролем является контроль истинного положения GD&T. руководство по накоплению допусков от GD&T Basics — полезная отправная точка.
SYZ Machine поставляет промышленные род-энды с диаметрами отверстий от M5 до M30 — самосмазывающиеся конфигурации с вкладышем PTFE, высокопрочные варианты из хром-молибденовой стали и варианты из нержавеющей стали для коррозионных сред — с размерными допусками, подходящими для применений прецизионной автоматизации. Доступны нестандартные конфигурации отверстий и резьбы для нестандартной геометрии оснастки.