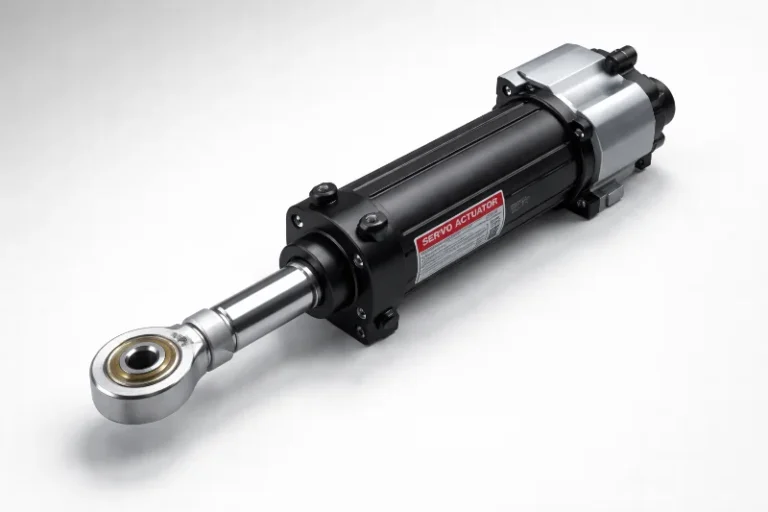
На бумаге станции прессования аккумуляторных модулей выглядят просто: сервоактуатор опускает оснасточную плиту на стопку ячеек, прикладывает контролируемое усилие и удерживает позицию. Реальная механика значительно требовательнее. Прессуемые ячейки дороги, чувствительны к неравномерным нагрузкам и не терпят оснастки, отклоняющейся от оси хотя бы на долю миллиметра. А прессовое оборудование — актуаторы, рамы, оснасточные плиты, направляющие колонны — никогда не работает так идеально, как предполагает CAD-модель.
Именно в этом разрыве между идеалом и реальностью род-энды и обретают своё место.
Вызов точности внутри пресса аккумуляторного модуля
Современные аккумуляторные модули EV — призматические, pouch-типа или цилиндрические — собираются в строго контролируемых механических условиях. Операции прессования обычно служат одной из нескольких целей: сжатие стопок ячеек для установления электрического и теплового контакта между ячейками и охлаждающими плитами, посадка торцевых плит под нагрузкой перед сваркой или креплением либо запрессовка шин и разъемов на место с точными профилями усилия.
Требования к усилию существенно различаются. Легкие проходы сжатия стопок pouch-ячеек могут создавать 20–50 кН, распределенных по длине модуля. Прессование торцевых плит для крупных призматических модулей регулярно достигает 100–200 кН и выше. Общее для всех этих операций — требование равномерного распределения приложенного усилия: без концентрации на одном краю оснастки, без перекоса от несоосного штока актуатора, без смещения из-за рамы, слегка проседающей под нагрузкой.
Выравнивание ячеек с субмиллиметровой точностью — базовое требование в этой среде. Электроды внутри каждой ячейки позиционируются с жесткими допусками при изготовлении ячейки. Любое боковое или опрокидывающее усилие, возникающее при сборке модуля, рискует нарушить целостность ячейки или как минимум сбить размерный контроль, от которого зависят последующие операции крепления и сварки.
Три источника несоосности в станции прессования
- Рама станции прессования не деформируется случайным образом. Но она деформируется. Под полной нагрузкой прессования вертикальные колонны прогибаются на расчетные величины; монтажные поверхности наклоняются; соотношение между точкой крепления цилиндра и контактной поверхностью оснастки слегка смещается относительно геометрии без нагрузки. Для машины с усилием прессования 100 кН прогиб рамы 0,1–0,3 мм реалистичен и хорошо задокументирован в литературе по промышленным прессам.
- Тепловой дрейф добавляет еще одну переменную. Станция прессования, выполняющая несколько сотен циклов в час, выделяет тепло в актуаторе, направляющих колоннах и самой раме. Различное тепловое расширение стальных рам и алюминиевых оснасточных плит — обычное явление в производстве EV, где предпочтительна легкая оснастка, — вызывает постепенные геометрические изменения, которые трудно измерить во время производства и которые накапливаются в течение смены.
- Третий фактор — накопление допусков. Каждая деталь в сборочной цепи — фланец актуатора, переходная плита, корпус оснастки — изготавливается с допуском. Суммируясь на восьми-десяти стыках, допуски могут привести к тому, что теоретическая ось штока цилиндра и центр контактной поверхности оснастки разойдутся на несколько десятых долей миллиметра еще до того, как машина спрессует первый модуль.
Ни одно из этих явлений не является ошибкой проектирования или производства. Это нормальное поведение реальных механических систем в реальных условиях эксплуатации. Инженерный вопрос заключается в том, как их компенсировать, не создавая паразитных нагрузок на компоненты, которые не могут их выдержать.
Критический интерфейс: от актуатора к оснасточной плите
Соединение между штоком актуатора и оснасточной плитой — это место, где повреждения от несоосности накапливаются быстрее всего, и где род-энды выполняют свою важнейшую функцию.
Без самоустанавливающегося шарнира на этом стыке любое угловое отклонение между осью цилиндра и поверхностью оснасточной плиты преобразуется в изгибающий момент на штоке цилиндра. Сервоцилиндры и шарико-винтовые актуаторы рассчитаны на точную работу с осевыми нагрузками. Они не рассчитаны на изгиб. Постоянная боковая нагрузка всего в 1–2 кН на шток цилиндра — небольшая по сравнению с усилием прессования — достаточна, чтобы ускорить износ уплотнений, исказить траекторию штока и внести ошибки позиционирования, накапливающиеся за тысячи циклов. В высокообъемном производстве EV это оборачивается незапланированными простоями и циклами перекалибровки.
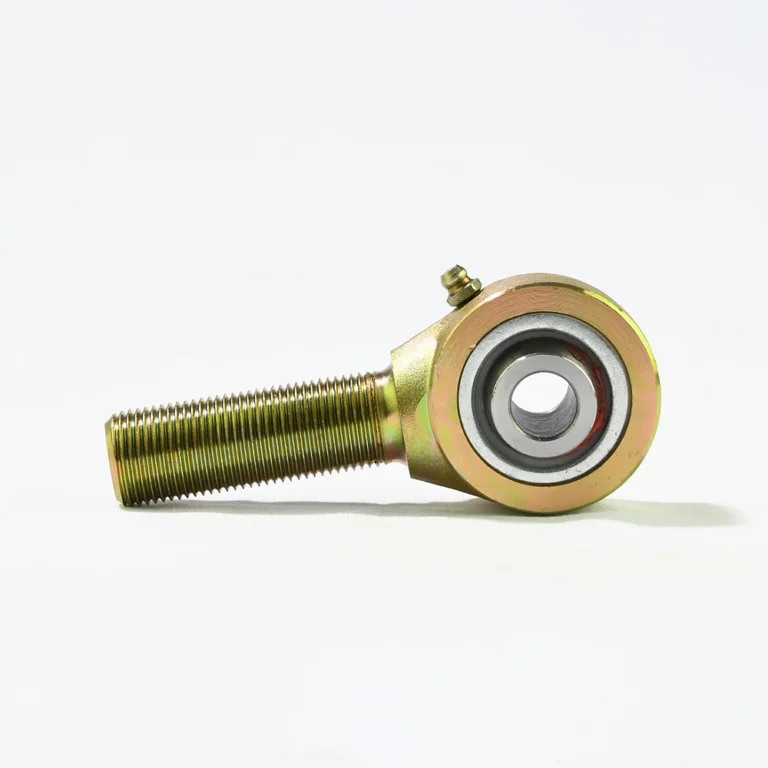
Род-энд на соединении цилиндра с оснасткой решает эту проблему. Сферический подшипник внутри корпуса род-энда позволяет оснасточной плите найти свое естественное положение плоского контакта с поверхностью модуля, при этом шток цилиндра остается на расчетной траектории осевой нагрузки. Паразитные изгибающие моменты поглощаются геометрией род-энда, а не передаются на актуатор.
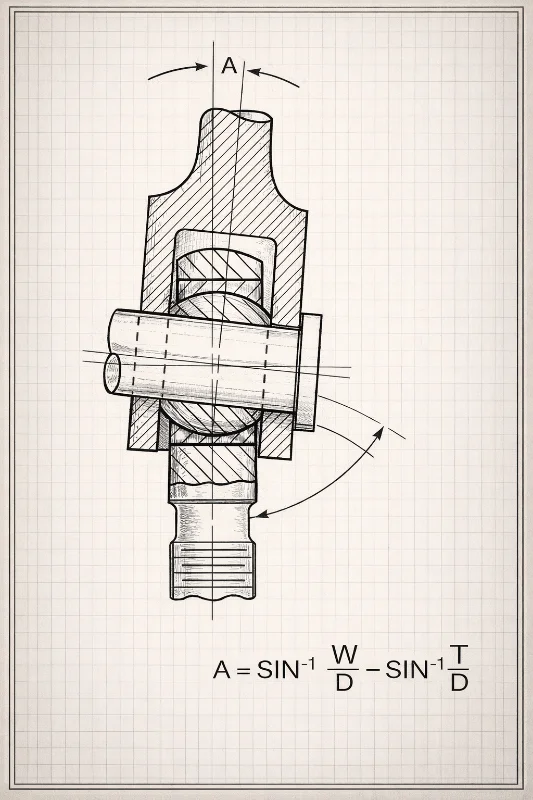
Типовые конфигурации используют род-энд с наружной резьбой на стороне штока цилиндра в паре с вилочным кронштейном или фланцевым креплением на стороне оснасточной плиты. Резьбовое зацепление позволяет точно регулировать рабочую длину — это полезно при первоначальной наладке и смене оснастки. Допуск углового отклонения ±6°…±10° с запасом покрывает реальные смещения, встречающиеся в большинстве установок станций прессования.
Для усилий прессования в диапазоне 50–200 кН, типичных для операций с аккумуляторными модулями, обычно применяют род-энды со статической радиальной грузоподъемностью 150–600 кН, с коэффициентом запаса 3–5×, учитывающим динамические нагрузки и циклический характер операций прессования.
На что стоит обратить внимание инженерам-конструкторам: добавление род-энда в соединение штока цилиндра превращает условие опоры «жесткая-направляемая» в «шарнирную». Это снижает эйлеров предел устойчивости штока. Согласно справочным материалам по конструированию прессов, это решается правильным выбором диаметра штока, но требует повторной проверки на этапе проектирования — особенно для актуаторов с длинным ходом, работающих вблизи предела несущей способности.
О измерении силы: род-энд на этом стыке не только защищает актуатор — он защищает точность. Когда соединение жесткое и несоосное, тензодатчик регистрирует сумму заданного усилия прессования и паразитной боковой нагрузки, искажая показания на 2–8% в зависимости от геометрии установки. Род-энд удерживает вектор силы перпендикулярно оси измерения тензодатчика — именно так калибруются мосты из тензодатчиков. Показания становятся чище.
Другие места применения род-эндов
Интерфейс актуатор-оснастка получает больше всего инженерного внимания, но опытные конструкторы прессов знают, что редко это единственное место, где нужны род-энды.
Регулировщики высоты и положения оснастки — второе по частоте применение. Станции прессования батарей часто работают с несколькими вариантами модулей, что требует регулировки положения оснасточной плиты при смене модели. Конструкция штанги с натяжной муфтой — род-энд с правой резьбой на одном конце и с левой на другом — позволяет техникам точно удлинять или укорачивать эффективную длину штанги: полный оборот резьбы с шагом 2 мм дает 2 мм перемещения; четверть оборота — 0,5 мм. Без гидравлики, без прокладок, а комбинация левая/правая резьба лучше противостоит самопроизвольному вращению от вибрации, чем одинарная резьба.
Защита тензодатчика — еще одно место, где род-энд выполняет незаметную, но критически важную работу. Тензодатчики калибруются на чисто осевую нагрузку. Любой изгибающий момент от несоосного пресса вносит паразитный сигнал в измерение — датчик регистрирует заданное усилие прессования плюс имеющуюся боковую нагрузку. В зависимости от геометрии установки эта ошибка измерения может достигать 5–10% значения при типичных усилиях пресса. Род-энд на стыке тензодатчика удерживает вектор силы правильно ориентированным вдоль оси измерения и устраняет этот источник ошибки на весь срок службы машины.
Зажимные рычаги торцевых плит выигрывают от род-эндов в точках шарнира, особенно там, где приводной цилиндр соединяется с зажимным рычагом. Когда рычаг движется по своей дуге, геометрия между осью цилиндра и рычагом непрерывно меняется. Шарнир на род-энде естественно обрабатывает это, оставаясь жестким в направлении зажимной нагрузки.
Соединения направляющих колонн заслуживают более внимательного замечания. В некоторых конструкциях станций прессования — особенно в архитектурах с «плавающей плитой», где плите сознательно разрешено самоустанавливаться под нагрузкой — род-энды или сферические подшипники на стыках направляющих колонн обеспечивают контролируемую угловую податливость и предотвращают заклинивание. Это осознанная стратегия проектирования, а не общая рекомендация. Стандартные станции прессования с жесткими линейными втулками в этом не нуждаются и были бы скомпрометированы таким решением. Если замысел конструкции — жестко направляемая плита, линейные втулки остаются правильным выбором.
Выбор род-эндов для производственной среды аккумуляторов EV
Стандартный каталожный род-энд от поставщика для автоспорта — не всегда правильный выбор. Производственная среда предъявляет требования, с которыми не сталкивается большинство применений в автоспорте.
Работа без смазки. Линии производства аккумуляторных ячеек работают с уровнями чистоты, несовместимыми с наличием масла или смазки на механических компонентах. Загрязнение ячеек или электродов смазкой — это проблема выхода годной продукции, а род-энд, выделяющий смазку рядом с оснасткой, — недопустимый риск. Род-энды с PTFE-вкладышем решают эту проблему напрямую: композитный PTFE/тканевый вкладыш между шариком и дорожкой обеспечивает самосмазывание без внешней смазки. Интервалы повторной смазки — реальная эксплуатационная стоимость высокоциклового прессового оборудования — исключаются. Род-энды из нержавеющей стали с PTFE-вкладышем, используемые в фармацевтической и чистой производственной среде, стабильно демонстрируют более долгий срок службы в условиях регулярной санитарной обработки, чем стандартные стальные аналоги.
PTFE-вкладыши обычно рассчитаны на рабочие температуры до 120–150°C, что покрывает станции прессования батарей в нормальной работе. Компромисс — сниженная динамическая грузоподъемность по сравнению с конфигурациями закаленная сталь по стали — поэтому коэффициент запаса в безобслуживаемых применениях важнее, а не менее важен. На высокоскоростных EV-линиях с тактом 3–6 секунд динамическая грузоподъемность и ресурс износа вкладыша часто являются реальными ограничивающими факторами межсервисных интервалов, а не статическая грузоподъемность.
Материал: корпус 316L, шарик 440C. Станции прессования в производственной среде EV регулярно очищают мягкими водными средствами или салфетками на спиртовой основе. Углеродистая сталь со стандартным цинкованием со временем корродирует в этих условиях. Корпус и обойма должны быть из нержавеющей стали 316L для коррозионной стойкости. Шарик, воспринимающий контактную нагрузку и износ, обычно из нержавеющей стали 440C или твердохромированной стали — тверже и износостойче, чем 316L, которая слишком мягкая для подшипниковых поверхностей под циклической нагрузкой. Оба материала сочетаются в большинстве качественных конструкций безобслуживаемых род-эндов.
Диапазон углового отклонения и компромисс. Геометрия станций прессования батарей обычно требует ±4°…±8° на стыке главного актуатора. Регулировочные тяги оснастки могут нуждаться в ±15° и более. Стоит понять компромисс: допуск углового отклонения и радиальная грузоподъемность движутся в противоположных направлениях с ростом угла. Род-энд с ±25° будет иметь более низкую статическую грузоподъемность, чем корпус того же размера при ±6°. Указывайте угол, который действительно нужен, а не максимальный доступный.
Внутренний зазор в прецизионных применениях. Стандартные род-энды имеют внутренний радиальный зазор примерно 0,02–0,05 мм между шариком и вкладышем. В большинстве применений прессования это несущественно. Для станций с очень жесткими допусками глубины сжатия — скажем, ±0,05 мм и жестче — этот зазор создает небольшую механическую мертвую зону при переходе от подхода к прессованию. Для таких случаев доступны предварительно нагруженные или беззазорные сферические подшипники, и их стоит указывать.
Фиксация резьбы. В высокоцикловых применениях прессования резьбовая часть штока может откручиваться от вибрации. Правильный монтаж включает фиксатор резьбы или механическую фиксацию — контргайки, страховочную проволоку — для предотвращения ослабления. Как задокументировано в справочниках по монтажу род-эндов, это особенно актуально для вертикальных установок, где ослабление под действием силы тяжести усиливает эффект вибрации. Комбинации левой/правой резьбы в натяжных муфтах изначально безопаснее одинарных резьбовых конфигураций.
Практический чек-лист выбора род-эндов для станции прессования
Приведенные выше инженерные соображения выстраиваются в работоспособную последовательность выбора.
Сначала нагрузка и геометрия:
- Рассчитать максимальное статическое усилие прессования и применить коэффициент запаса 3–5× к статической радиальной грузоподъемности род-энда
- Для актуаторов с длинным ходом повторно проверить нагрузку продольного изгиба после добавления шарнирного условия опоры на род-энд
- Оценить максимальное угловое отклонение на каждом стыке, учитывая прогиб рамы, тепловой дрейф и накопление допусков
- Убедиться, что размер резьбы и длина зацепления соответствуют спецификациям штока актуатора
Затем среда:
- Lubrication-free required? Specify PTFE-lined
- Regular cleaning with aqueous or solvent-based agents? Specify 316L body with 440C ball
- Confirm PTFE liner temperature range covers operating conditions (−65°C to +150°C handles all standard pressing station environments)
Application-specific last:
- Tooling adjusters: specify left-hand/right-hand thread pair; the self-locking geometry is worth the small extra cost
- Load cell interfaces: select rod end with low-friction liner to minimize force measurement hysteresis
- Ultra-high precision compression depth control (±0.05 mm or tighter): consider pre-loaded zero-clearance spherical bearings
- High-cycle installations: add jam nuts and thread locking compound regardless of orientation; plan for periodic inspection
SYZ Machine supplies industrial rod ends in standard steel and full stainless configurations, with PTFE-lined options across common metric thread sizes (M10–M64) used in industrial pressing equipment. Custom thread forms and body configurations are available for stations with non-standard actuator interfaces.