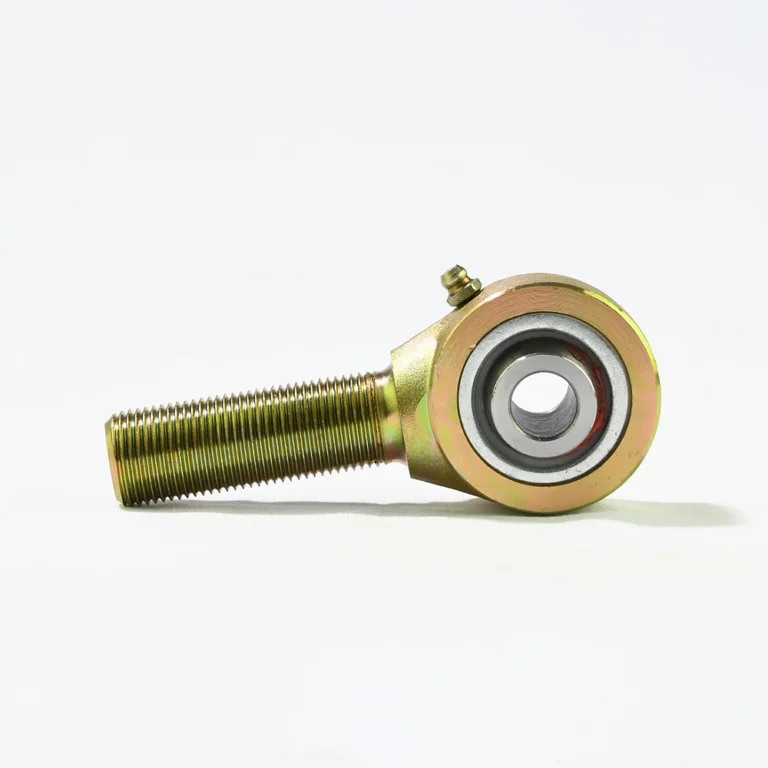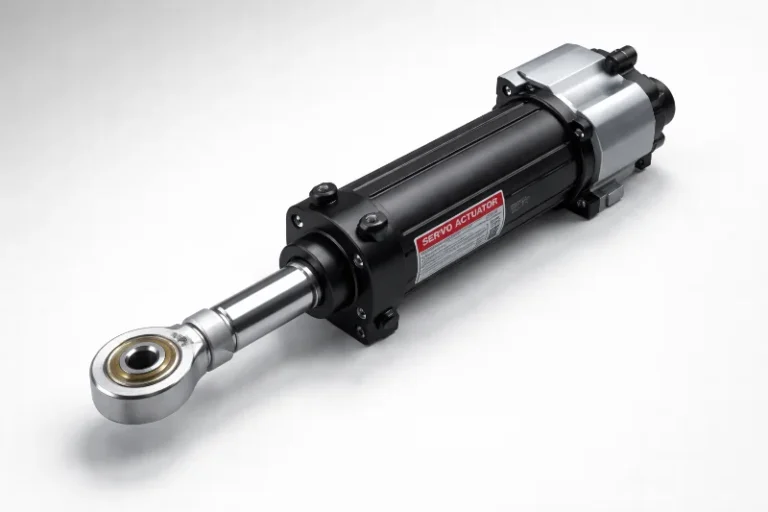
Головка пик-энд-плейс, работающая на полной производственной скорости, не создаёт лёгких условий для род-эндов. При 50 000 компонентов в час — стандартной средней производительности современного SMT-монтажного оборудования — тяги, соединяющие приводы с головками насадок, схваты с выходами сервоприводов и конвейерные отклонители с приводными валами, совершают тысячи колебаний за смену. Род-энды в этих тягах постоянно меняют направление движения, поглощают инерционные нагрузки и сохраняют точность позиционирования каждую долю секунды. Большинство стандартных каталоговых род-эндов не рассчитаны на такой режим. Те, что рассчитаны, обладают конкретными характеристиками — и знание того, какие характеристики важны и почему, отличает тягу, которая два года работает чисто, от той, что за три месяца набирает люфт и начинает приносить забракованные платы и незапланированные простои.
Почему пик-энд-плейс — один из самых тяжёлых режимов работы для род-энда
Применения пик-энд-плейс часто называют «лёгкими», потому что нагрузки звучат небольшими. Насадка, берущая резистор 0402, не перемещает автомобильную ось. Однако величина нагрузки — лишь одна переменная, причём в этом применении наименее важная. Что делает высокоскоростной пик-энд-плейс по-настоящему сложным для род-энда, так это сочетание трёх факторов, редко встречающихся вместе.
Высокая частота циклов
Машина с производительностью 50 000 CPH выполняет почти 14 циклов пик-энд-плейс в секунду. Многие тяги совершают колебание в каждом цикле — это более 800 смен направления в минуту. За производственный день в три смены набирается свыше 1,2 миллиона событий колебания. Обычные сферические подшипники «сталь по стали» зависят от масляной плёнки, которой нужно время на восстановление после каждого колебания. На таких частотах этого времени нет.
Высокое ускорение, а не только высокая скорость
Головки пик-энд-плейс перемещаются на скоростях свыше 2 м/с, но реальные нагрузки возникают на фазах разгона и торможения. Опубликованные данные по линейным приводам с прямым приводом SMAC Corporation для монтажа печатных плат показывают подвижные массы всего 95 граммов (против 320 граммов в устаревших конструкциях) — специально для снижения инерционных сил на соединённые механические компоненты. При ускорении 2G–5G, обычном для высокоскоростных портальных систем, полная головка массой 0,5–2 кг создаёт мгновенные нагрузки в шарнире 10–100 Н за цикл. Эти цифры повторяются более миллиона раз за смену. Сами силы не огромны. Огромна их накопленная сумма.
Почти нулевой допустимый люфт
Насадка SMT должна размещать компоненты с повторяемостью ±0,05 мм и точнее. Любой люфт род-энда от износа напрямую превращается в ошибку установки. Подшипник, у которого от износа появился хотя бы 0,1 мм внутреннего зазора, уже неприемлем, а замена род-энда, спрятанного внутри собранной головки посреди производства, никогда не бывает быстрой.
Это сочетание — высокая частота, высокая нагрузка от ускорения и почти нулевая терпимость к росту зазора — определяет, каким должен быть род-энд.
Материал вкладыша: где на самом деле принимается решение при выборе
Сам вкладыш сферического подшипника — материал между шаром и обоймой — и есть самый важный выбор в род-энде для этого применения. Он определяет уровень трения, межсервисный интервал, скорость износа и то, переживёт ли подшипник высокочастотные колебания вообще.
Сталь по стали (со смазкой)
Конфигурация по умолчанию в большинстве каталоговых род-эндов. Требуют периодического повторного смазывания для поддержания защитной плёнки между поверхностями скольжения. При высоких частотах колебания масляная плёнка непрерывно вытесняется и нуждается во времени и движении для перераспределения. В условиях высоких циклов плёнка разрушается быстрее, чем восстанавливается, — ускоренный контакт металл-металл, ускоренный износ. Сталь по стали подходит для медленных колебательных применений и шарниров с вращением. Для тяг пик-энд-плейс, колеблющихся на частотах 10 Гц и выше, это не подходящий выбор.
Композитный вкладыш из PTFE.
Правильный выбор для большинства высокоскоростных применений пик-энд-плейс. Композитные вкладыши из PTFE (политетрафторэтилена) — обычно тканый или клеёный слой из волокон PTFE — самосмазывающиеся. Они не зависят от жидкой плёнки. При каждом цикле колебания PTFE переносит микроскопическую сухую плёнку на поверхность шара, и эта плёнка сохраняется независимо от частоты. Производители, включая Aurora Bearing (ныне часть Timken) и ASKUBAL, выпускают род-энды с вкладышами из PTFE, рассчитанные на непрерывный колебательный режим и необслуживаемую эксплуатацию, с температурным диапазоном примерно от −54 °C до +163 °C (от −65 °F до +325 °F).
Компромисс: композитные вкладыши из PTFE имеют меньшую грузоподъёмность, чем сталь по стали, при тяжёлых нагрузках. Для тяг пик-энд-плейс — умеренные нагрузки, высокая частота — это не ограничивающий фактор. Сферический подшипник IKO GE10EC (отверстие 10 мм, композитный вкладыш из PTFE) — полезная точка отсчёта: суффикс «EC» обозначает именно необслуживаемую версию. Стоит знать, потому что GE10E без суффикса — сталь по стали и требует ручной смазки, — типичная ошибка при заказе запчастей в спешке.
Вкладыши из бронзы или спечённого металла.
Промежуточный вариант для применений, где нагрузки превышают возможности PTFE, а частоты колебаний слишком высоки для стали по стали. В высокоскоростном пик-энд-плейс встречается реже.
Выбор вкладыша для пик-энд-плейс, упрощённо:
- Высокочастотное колебание (выше ~5 Гц), лёгкая или умеренная нагрузка: композитный вкладыш из PTFE
- Низкая частота, тяжёлая ударная нагрузка: бронзовый вкладыш или сталь по стали с регламентом смазывания
- Сочетание вращения и колебания: род-энд игольчатого или шарикового типа
- Чистое помещение или пищевой допуск: корпус из нержавеющей стали с вкладышем из PTFE
Материал корпуса и вес: проблема инерции
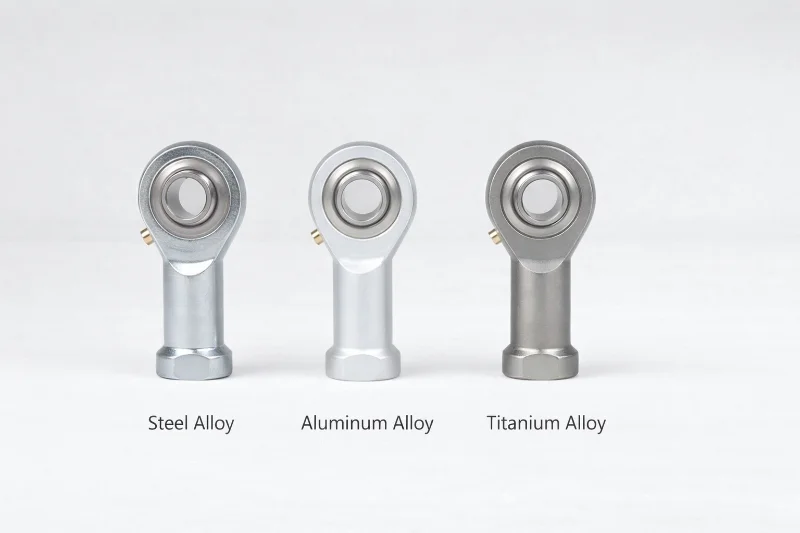
В быстрой системе каждый грамм движущейся тяги — это грамм, который тысячи раз за смену разгоняется и тормозится. Материал корпуса род-энда — не только конструктивное решение: он напрямую влияет на нагрузку сервопривода и на то, сколько инерционной нагрузки шарнир поглощает при каждой смене направления.
Род-энды из стали подходят для высоконагруженных применений, где вес не критичен. Корпуса из хромомолибденовой стали (4130 или 4140) дают предел текучести 415–655 МПа в зависимости от термообработки и хорошую усталостную прочность. В пик-энд-плейс стальные род-энды встречаются в более медленных системах и в силовых рамных тягах, где темпы ниже, а нагрузки больше.
Род-энды из алюминия — обычно 6061-T6 или 7075-T6 — обычный выбор в быстроходных автоматических тягах, потому что вес имеет значение. Плотность 6061-T6 — 2,70 г/см³ против ~7,85 г/см³ у стали, снижение веса примерно на 65 %. Стальной род-энд весом 45 граммов, заменённый на эквивалент из 6061-T6 весом 16 граммов, экономит 29 граммов. При ускорении 5G эта разница в 29 граммов снижает инерционную нагрузку на привод примерно на 1,4 Н. В каждом цикле, в каждой тяге головки, в каждой смене — эти числа складываются в реальные различия в подборе двигателя, тепловыделении и пределе производительности системы.
7075-T6 даёт более высокий предел текучести (503 МПа против 276 МПа у 6061-T6) при умеренной прибавке в весе. Для тяг, где корпус род-энда испытывает значительные изгибающие моменты — а не только осевые и радиальные нагрузки на сферический подшипник, — 7075-T6 — лучшее решение. Для более лёгких тяг с хорошо направленными путями нагрузки достаточно 6061-T6, к тому же он легче в обработке.
Титановые корпуса встречаются в аэрокосмическом пик-энд-плейс и оборудовании для работы с полупроводниками, где и предельное снижение веса, и коррозионная стойкость обязательны. Стоимость материала в 3–5 раз выше алюминия. Большинству задач промышленной автоматизации это не нужно.
Класс точности и внутренний зазор: вопрос размерных цепочек
Род-энды выпускаются в коммерческом и прецизионном классах. В статичных или низкоцикловых применениях разница редко бывает решающей. В высокоскоростном пик-энд-плейс — почти всегда.
У род-эндов коммерческого класса внутренние радиальные зазоры допускают измеримый люфт между шаром и обоймой. Для сферического подшипника с отверстием 10 мм и нормальным зазором это обычно 0,032–0,068 мм по ISO 12240-1 — немного на бытовом уровне, но существенно для тяги, меняющей направление миллион раз в месяц. В колеблющейся тяге каждая смена направления превращает зазор в ударный контакт. На высоких частотах такие микроудары ускоряют износ вкладыша и создают ошибку позиционирования, накапливающуюся за срок службы подшипника.
Род-энды высокого класса точности — со сниженным радиальным зазором или из прецизионных серий производителя — имеют более жёсткие допуски на сферичность шара и прилегание обоймы, что даёт начальный зазор менее 0,020 мм. Некоторые конструкции поставляются преднагруженными с номинальным внутренним зазором, равным нулю. Это напрямую снижает обусловленную зазором ошибку позиционирования в тяге.
Для любой тяги, где повторяемость позиционирования — проектное требование (а это все применения пик-энд-плейс), род-энды прецизионного класса не опция. Надбавка к цене относительно коммерческого класса обычно 30–60 %. Звучит много, пока не посчитаешь одну партию забракованных плат или один внеплановый ремонт.
Что стоит проверить в спецификации производителя: угол перекоса. Стандартные род-энды допускают угловое смещение ±7°–±15° в зависимости от конструкции. Тягам пик-энд-плейс редко нужно больше ±5°, поэтому этот параметр обычно не становится узким местом, — но его проверка избавит от заказа неподходящей внутренней геометрии для тесного кронштейна.
Коррозионная стойкость и совместимость со средой
Оборудование пик-энд-плейс работает в средах от обычных заводских цехов до чистых помещений и зон нанесения защитных покрытий, где присутствуют остатки флюса, растворители и влага. Материал корпуса и шара род-энда должен соответствовать реальному месту эксплуатации машины.
Стандартная сталь (SAE 52100 или хромомолибденовая 4130) с цинковым покрытием подходит для цехов с контролируемой влажностью и минимальным загрязнением. Цинк обеспечивает умеренную защиту от коррозии и является стандартом для большинства каталоговых род-эндов в нетребовательных средах.
Корпуса из нержавеющей стали (303 или 440C) предназначены для зон защитных покрытий, сред с мойкой и любых применений, где род-энд контактирует с остатками флюса, очисткой IPA или периодической влагой. Нержавеющая сталь 440C закалена и используется для шара в несущих конфигурациях; 303 — легкообрабатываемая и подходит для корпусов, где обрабатываемость важнее твёрдости. А в руководстве по выбору род-эндов Rollon есть мысль, которую стоит повторить: выбор коррозионной стойкости должен соответствовать фактическому воздействию среды, а не только номинальной зоне эксплуатации машины. Подсобное помещение тоже в счёте.
Род-энды из нержавеющей стали с вкладышем из PTFE — конфигурация, применяемая в полупроводниковом оборудовании, автоматизации чистых помещений и фармацевтическом пик-энд-плейс. Необслуживаемые (без смазки в подшипнике, которая могла бы загрязнять среду), коррозионностойкие и способные к длительной высокоцикловой работе.
Согласно инженерному справочнику NHBB по выбору подшипников, шар из бериллиевой бронзы в паре с закалённой нержавеющей обоймой — ещё один вариант для экстремальных колебательных нагрузок в условиях, чувствительных к загрязнению, — специальная конфигурация, которой нет в стандартных каталогах, но о которой полезно знать, если её требует задача.
Резьбовое исполнение и монтаж: правильно задать геометрию
Функциональная работа род-энда в пик-энд-плейс определяется его подшипниковой «начинкой» — вкладышем, классом зазора, материалом. Резьбовое исполнение и монтажная геометрия определяют, сможет ли эта начинка работать, не будучи механически скомпрометированной тем, как установлен шарнир.
Наружная и внутренняя резьба
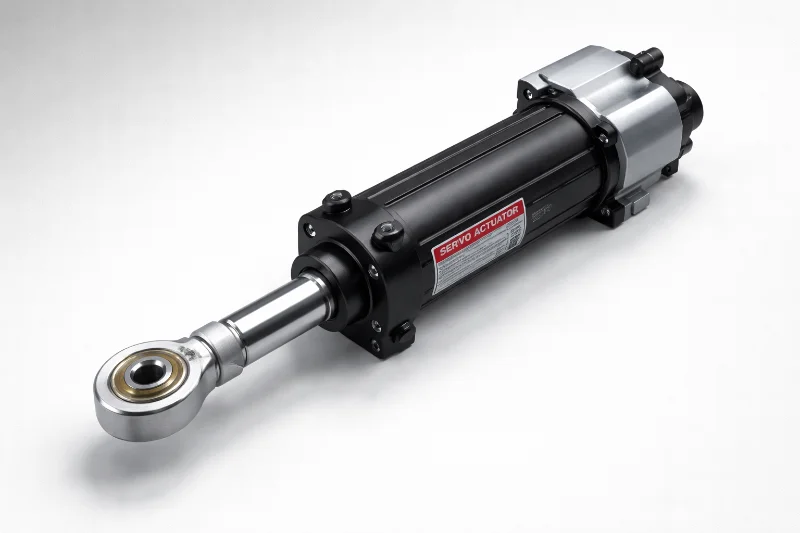
В тягах пик-энд-плейс род-энды с внутренней резьбой (резьбовое отверстие) обычны там, где у тяги или штока привода есть обработанная наружная резьба — типично для штоков пневмоцилиндров, выходов линейных приводов и заказных соединительных трубок. Род-энды с наружной резьбой (резьба на корпусе) ввинчиваются в резьбовую трубку или муфту. Выбор диктует геометрия ответной детали. По-настоящему важны длина зацепления резьбы и то, как зафиксирован узел.
Зацепление резьбы и фиксация
При более чем 10 000 циклов в сутки самоотвинчивание от вибрации — реальный вид отказа. Род-энд, самостоятельно отвернувшийся из своей трубы, меняет эффективную длину тяги, смещает геометрию механизма и вносит ошибку позиционирования — и всё это до того, как сам подшипник откажет. Минимальное зацепление резьбы 1× диаметра резьбы — базовое требование; 1,5× лучше для вибронагруженных узлов. Контргайка или фиксатор резьбы средней прочности должны быть стандартной практикой. Средней, не высокой прочности — вы захотите обслуживать шарнир без строительного фена.
Регулировка преднатяга
Некоторые тяги пик-энд-плейс используют звенья регулируемой длины, где зацепление резьбы намеренно варьируется для настройки геометрии. После регулировки пометьте номинальное положение и периодически проверяйте его. Вибрация «уведёт» резьбу даже при наличии фиксации, если посадка неверна.
Монтажный чек-лист для род-эндов пик-энд-плейс:
- Убедитесь, что зацепление резьбы составляет не менее 1× диаметра, предпочтительно 1,5×
- Используйте фиксатор резьбы средней прочности или контргайку — не высокопрочный
- Проверьте, что угол перекоса на всём диапазоне движения остаётся в пределах номинала
- Затягивайте по спецификации; перетяжка создаёт преднатяг сферического подшипника в корпус
- Запишите дату монтажа и задайте первый интервал осмотра в графике обслуживания
Интервалы обслуживания и планирование срока службы
Привлекательность род-эндов с PTFE-вкладышем в автоматизации — необслуживаемая работа — и для самого подшипника это в основном верно. Но «необслуживаемый подшипник» не означает «обслуживание узла род-энда не требуется».
Что завершает срок службы род-энда с PTFE-вкладышем в высокоцикловом применении — износ вкладыша, а не отказ смазки. Композитные вкладыши PTFE изнашиваются. Искомая спецификация — номинальные циклы до предела износа или допустимая глубина износа — обычно 0,005″ (0,127 мм) по опубликованным данным NHBB для самосмазывающихся композитов. Некоторые производители дают оценки циклического ресурса для конкретных условий нагрузки; другие приводят статические и динамические грузоподъёмности, которые подставляются в расчётную модель ресурса L10.
Высокоскоростные машины пик-энд-плейс в трёхсменном режиме должны стоять на программе планового осмотра или замены, а не на обслуживании по состоянию. К тому моменту, когда люфт становится заметен при работе, подшипник уже какое-то время вносит вклад в дрейф позиционирования. Разумный первый интервал осмотра для род-эндов с PTFE-вкладышем в типичной тяге пик-энд-плейс при умеренных нагрузках — 12 месяцев или 10 миллионов циклов, что наступит раньше. Фактические интервалы зависят от нагрузки, скорости и продукта.
Один фактор существенно продлевает срок службы: правильная посадка отверстие-палец при монтаже. Заниженное отверстие — слишком плотная посадка на вильчатый палец — создаёт преднатяг подшипника, ускоряющий износ вкладыша. Завышенное отверстие позволяет пальцу раскачиваться при качании, концентрируя износ на кромках контакта. Палец должен входить от умеренного нажатия руки: ни заклинивания, ни бокового люфта. Эта проверка занимает тридцать секунд до запуска машины в производство и может добавить месяцы к ресурсу подшипника.
Выбор и спецификация: практическое резюме
Для инженеров, специфицирующих род-энды для высокоскоростных тяг пик-энд-плейс, последовательность решений прямолинейна, как только заданы параметры применения:
- Сначала определите режим работы. Циклов в минуту, направление нагрузки, величина нагрузки, требуемая повторяемость позиционирования и качается ли шарнир или изредка вращается. Без этих чисел любой выбор — гадание.
- Выбирайте вкладыш по частоте качания. Композит PTFE для высокочастотного качания — ориентировочно выше 2–3 Гц как порог. Сталь по стали — только для медленных шарниров с выполнимым графиком смазки.
- Выбирайте материал корпуса по весовому бюджету и требованиям к нагрузке. Алюминий 6061-T6 для большинства тяг пик-энд-плейс. 7075-T6 там, где корпус видит значительные изгибающие моменты. Сталь там, где запасы по нагрузке требуют большей прочности.
- Задавайте класс точности с уменьшенным радиальным зазором. Для любой тяги, где повторяемость — проектная спецификация, а это каждое применение пик-энд-плейс, зазор коммерческого класса недостаточен.
- Согласуйте коррозионную стойкость с реальной средой. Оцинкованная сталь на чистых заводских полах. Нержавейка при воздействии флюса, растворителей или мойки. Нержавейка с PTFE-вкладышем для чистых помещений и полупроводниковых производств.
- Планируйте сервисный интервал. Плановый осмотр или замена, а не ожидание отказа. Используйте данные грузоподъёмности производителя для оценки ресурса L10 в реальных условиях эксплуатации.
SYZ Rod Ends поставляет прецизионные род-энды из алюминия, стали и нержавеющей стали с вкладышами PTFE или сталь-по-стали, в метрических и дюймовых размерах резьбы. Для применений пик-энд-плейс, где стандартные резьбовые размеры, диаметры отверстий или геометрия корпуса не совпадают с конструкторскими ограничениями, обработка по чертежам заказчика — стандартная услуга.