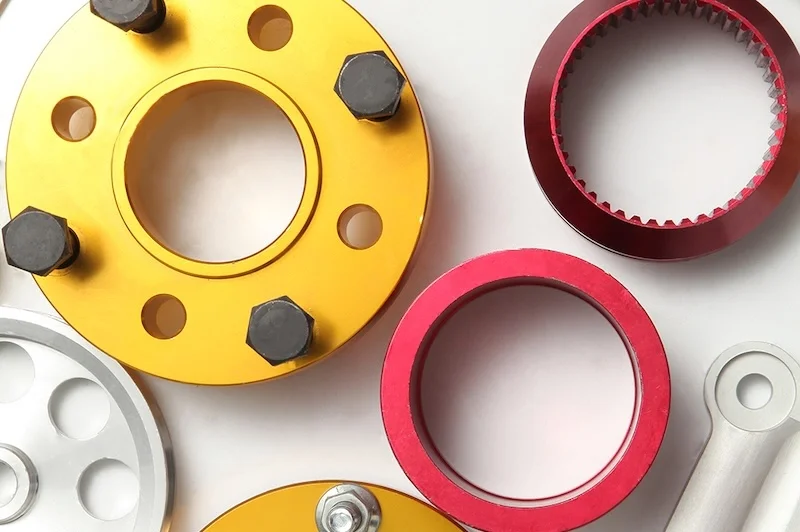
Будь то детали для тюнинга автомобилей, компоненты для точных станков или металлоконструкции для уличного оборудования, подход к обработке поверхностей деталей с ЧПУ может иметь решающее значение. Вы наверняка замечали: одни детали, обработанные на ЧПУ, годами выглядят как новые, а другие быстро ржавеют, выцветают или изнашиваются. Одна из ключевых причин этой разницы — то, как обработана и защищена поверхность.
Для многих инженеров-закупщиков и любителей механики обработка поверхности — это не только эстетика: она напрямую определяет коррозионную стойкость, износостойкость, срок службы и затраты на обслуживание. В этой статье мы подробно разберем финишную обработку деталей с ЧПУ — от типовых процессов до советов по выбору, чтобы вы получили полную картину за один раз.
Почему обработка поверхности важна для деталей с ЧПУ?
В миреобработки на станках с ЧПУ, принято уделять внимание допускам, точности и выбору материала. Однако реальная работа и срок службы детали во многом зависят от качества обработки поверхности. Хорошее покрытие — это не просто «защитный слой сверху»: это функциональное усовершенствование, создаваемое механическими, химическими или электрохимическими методами, которое позволяет деталям надежно работать в сложных условиях.
1. Борьба с коррозией и продление срока службы
Один из главных врагов металла — этокоррозия. Даже высокопрочная сталь без защиты быстро теряет прочность и блеск во влажных, засоленных, химически агрессивных или высокотемпературных условиях. Например, необработанный род-энд из углеродистой стали в прибрежной среде или на химическом заводе может покрыться видимой ржавчиной за считанные недели. Та же деталь с цинкованием, никелированием или покрытием Дакромет выдерживает сотни часов в солевом тумане без видимой коррозии.
2. Повышение износостойкости и механических свойств
Многие детали с ЧПУ в работе подвергаются повторному трению или ударам — вспомните автомобильныекомпоненты подвески, шарниры механических тяг или вкладыши пресс-форм. Если твердость поверхности недостаточна, износ быстро снижает точность и может привести к отказу детали. Обработки вроде PVD-покрытий (TiN, TiAlN, DLC) или твердого анодирования значительно повышают твердость поверхности, снижая трение, — детали работают холоднее и служат дольше.
3. Улучшение внешнего вида и ценности бренда
Для компонентов, видимых в готовом изделии, финишная обработка поверхности — это вопрос не только защиты, но и бренда. Щеточная алюминиевая панель или зеркало-полированный фитинг из нержавеющей стали не только служат дольше, но и мгновенно сигнализируют о качестве. Такие техники, как окраска, порошковое покрытие или цветное анодирование, дают и визуальное кодирование, упрощая сборку и обслуживание.
4. Добавление функциональности и особых свойств
Обработка поверхности может давать не только защиту и эстетику, но и функциональность. Изолирующие покрытия предотвращают короткие замыкания; УФ-стойкие покрытия замедляют старение на улице; низкофрикционные покрытия повышают эффективность движения. В таких отраслях, как медтехника, авиакосмос и морская техника, такие функциональные покрытия могут быть критически важны.
5. Баланс затрат и ценности
Некоторые покупатели соблазняются пропустить финишную обработку ради экономии на старте. Хотя в краткосрочном бюджете это выглядит хорошо, долгосрочные расходы — обслуживание, замены, простои — могут оказаться значительно выше. Обработка поверхности, составляющая всего 5–10% стоимости детали, может продлить срок службы в два-три раза, резко снижая совокупные затраты за жизненный цикл.
Для деталей с ЧПУ обработка поверхности — как гидроизоляция здания или окраска автомобиля: дело не только во внешнем виде. Это щит, определяющий производительность, долговечность и пользовательский опыт. Отказ от нее означает утрату важной гарантии долгосрочной надежности вашего продукта.
Основные категории обработки поверхностей деталей с ЧПУ
1. Технологии модификации поверхности
Модификация поверхности улучшает физические свойства или внешний вид детали путем прямого воздействия на ее поверхность — без изменения общих размеров и основной структуры. Эти методы часто являются «первым шагом» в процессе финишной обработки и могут применяться как самостоятельные операции или как подготовка к покрытиям и химической обработке.
К распространенным методам модификации поверхности относятся:
- Поверхностное упрочнение– Быстрый нагрев и охлаждение поверхностного слоя создает закаленную оболочку, повышающую износостойкость и усталостную прочность. Идеально для стальных деталей, подверженных повторным ударам или трению: валов, шестерен, шатунов.
- Дробеструйная / пескоструйная обработка– Высокоскоростные абразивные частицы удаляют окалину, заусенцы или старые покрытия, создавая однородную матовую текстуру. Часто выполняется перед анодированием алюминиевых деталей для улучшения адгезии покрытия.
- Накатка рифления– Выдавливание рельефного узора на поверхность для улучшения хвата — распространено на рукоятках инструментов, регуляторах и крепеже, где важно противоскольжение.
- Шлифовка под щетку– Тонкие равномерные линии абразивными лентами или кругами скрывают мелкие царапины и придают декоративность. Часто применяется на алюминиевых панелях и корпусах из нержавеющей стали.
- Полировка– Поверхность выглаживается абразивами и полировальными пастами до высокоглянцевого зеркального финиша. Идеально для деталей, где премиальная эстетика — аргумент продаж.
Почему это важно:
- Преимущества– Эти методы быстры, экономичны и очень универсальны. Они заметно улучшают внешний вид, контролируют шероховатость поверхности и повышают адгезию для последующих покрытий.
- Ограничения– Сами по себе они обеспечивают мало защиты от коррозии или не обеспечивают вовсе. Для долгосрочной работы их лучше сочетать с защитными покрытиями: гальваникой, анодированием или порошковым покрытием.
Например, если у вас партия алюминиевых корпусов с ЧПУ, которые должны быть одновременно привлекательными и коррозионностойкими, начните с дробеструйной обработки для мелкой равномерной текстуры, а затем выполните анодирование. Так вы получите аккуратный профессиональный вид плюс долгосрочную долговечность.
2. Технологии нанесения покрытий и гальваники
Среди всех вариантов обработки поверхностей деталей с ЧПУ нанесение покрытий и гальваника — одни из самых распространенных. Добавляя защитный слой, они не только улучшают внешний вид, но и повышают коррозионную и износостойкость, а иногда придают новые функциональные свойства.
2.1 Гальваника (электроосаждение)
Гальваника использует электролитический процесс для осаждения тонкого слоя металла на деталь, создавая плотное равномерное покрытие. Типовой процесс включает:
- Подготовка поверхности– Обезжиривание, кислотное травление и очистка для обеспечения поверхности без загрязнений.
- Стадия осаждения– Деталь подключается как катод, металл покрытия — как анод; электролит переносит ионы металла.
- Постобработка– Включает уплотнение (формирование плотной защитной пленки), пассивацию (снижение активности поверхности для замедления коррозии) и удаление водорода (предотвращает водородное охрупчивание, способное вызвать отказ детали).
Распространенные виды покрытий и их свойства:
- Хромирование– Повышает твердость поверхности и износостойкость, дает декоративный финиш. Декоративный хром — 0.5–1 мкм, твердый хром — от 5 до 80 мкм.
- Никелирование – Обеспечивает износостойкость, защиту от коррозии и блестящую отделку. Обычно толщина 10–30 μm.
- Цинкование – Протекторная (анодная) защита от ржавчины. Толщина обычно 5–15 μm. Постпассивация может давать покрытия белого, бело-голубого, желтого (радужного) или черного цинка с коррозионной стойкостью в порядке: черный > желтый > бело-голубой > белый.
Анодные и катодные покрытия:
- Анодные покрытия (например, цинкование) корродируют первыми, защищая основной металл.
- Катодные покрытия (например, никель, хром) должны полностью герметизировать основной материал; любой дефект приведет к тому, что основной металл корродирует первым.
Коррозионная стойкость (нейтральный соляной туман): Цинк > Никель > Хром.
2.2 Электрофоретическое покрытие (E-coating)
Электрофоретическое покрытие похоже на гальванику, но осаждает красочный слой вместо металла. В результате получается равномерный слой даже на сложных формах.
- Типичная толщина: 15–25 μm
- Преимущества: Сильная адгезия, хорошая защита от коррозии, равномерное покрытие.
- Применение: Автозапчасти, велосипедные рамы, корпуса бытовой техники.
- По сравнению с гальваникой: Гальваника превосходит по твердости и износостойкости; электрофоретическое покрытие обеспечивает более высокую коррозионную стойкость и лучшее покрытие сложных геометрий.
2.3 Порошковая окраска и окрашивание
Окрашивание – Большой выбор цветов и высокий глянец, но более слабая адгезия и умеренная коррозионная стойкость. Температура сушки ~80°C.
Порошковое покрытие – Использует электростатическое притяжение для нанесения порошка, который затем запекается при ~180°C, образуя прочный равномерный слой. Толщина обычно 60–70 μm. Сильная адгезия, лучшая коррозионная стойкость, чем у краски, и более экологично.
Сравнение: Порошковое покрытие экономично и экологично; окрашивание дает более богатый визуальный эффект.
2.4 Вакуумное напыление (PVD-покрытие)
PVD (физическое осаждение из паровой фазы) выполняется в вакууме, где металлы или неметаллы испаряются и конденсируются на поверхности детали. Толщина составляет 0.25–10 μm.
Декоративные покрытия (0.3–1 μm) – Улучшают внешний вид и цвет.
Функциональные покрытия (2–5 μm) – Повышают твердость, износостойкость и защиту от коррозии.
Распространенные PVD-покрытия:
- TiN – Золотистый цвет, высокая твердость.
- TiAlN – Подходит для обработки с высоким трением.
- TiCN – Хорошая стойкость к ударам и износу.
- DLC – Низкое трение, высокая твердость.
- CrN – Сбалансированная защита от износа и коррозии.
PVD и гальваника:
- PVD идеально подходит для премиальных деталей, обеспечивая высокое качество отделки, блеск и долговечность.
- Гальваника лучше подходит для крупносерийного, чувствительного к стоимости производства.
3. Химико-термические (конверсионные) покрытия
Конверсионное покрытие — это химический процесс, превращающий поверхность металла в тонкий защитный слой соединений. В отличие от гальваники или окраски, добавляющих материал сверху, конверсионные покрытия химически изменяют саму поверхность. В результате образуется прочно связанный слой, устойчивый к отслоению и служащий отличной основой для дальнейшей отделки.
3.1 Воронение (черное оксидирование)
Как это работает – Контролируемая реакция окисления образует на поверхности плотный оксидный слой, изолирующий металл от воздуха и влаги и замедляющий образование ржавчины.
Характеристики – Дает черное или сине-черное покрытие, недорогое, подходит для стальных деталей со скромными требованиями к внешнему виду.
Ограничения – Ограниченная коррозионная стойкость; обычно требуется масляная постобработка для оптимальной защиты.
Применение – Распространено на механических компонентах, инструментах и деталях огнестрельного оружия.
Отраслевое примечание – На стальных деталях черное оксидирование часто называют «воронением». Несмотря на различия процессов, их защитные функции схожи.
3.2 Фосфатирование
Как это работает – Погружение стальных, алюминиевых или цинковых деталей в раствор с фосфатами для образования нерастворимого в воде кристаллического фосфатного покрытия.
Характеристики – Лучшая коррозионная стойкость, чем у черного оксидирования; пористая структура поверхности делает его отличной основой для окраски или порошкового покрытия.
Ограничения – Ограниченная эстетика (обычно серый или темно-серый цвет); стоимость обработки немного выше, чем у черного оксидирования.
Применение – Автозапчасти, крепежные изделия, военная техника.
Черное оксидирование и фосфатирование
- Коррозионная стойкость – Фосфатирование > Черное оксидирование
- Внешний вид – Черное оксидирование темнее и блестящее; фосфатирование имеет матовую отделку
- Стоимость – Фосфатирование немного дороже
- Общее требование – Оба требуют тщательной очистки и удаления ржавчины перед обработкой для эффективной защиты.
3.3 Анодирование алюминиевых деталей
Как это работает – Алюминий помещают в электролитическую ванну и пропускают ток, образуя на поверхности плотную, однородную и твердую оксидную пленку.
Преимущества – Улучшенная коррозионная стойкость, износостойкость и декоративность; может также повышать поверхностное трение для функциональных деталей.
Обычное и твердое анодирование:
- Толщина пленки – Обычное: 5–12 μm; Твердое: 25–70 μm
- Твердость – Обычное: HV 180–310; Твердое: HV 310–550
- Внешний вид – Обычное анодирование полупрозрачное или цветное; твердое — непрозрачное с матовой отделкой
УФ-стойкость – Даже твердое анодирование страдает от длительного УФ-воздействия. Решения: более длительное уплотнение, УФ-блокирующие верхние слои, светостойкие красители.
Различия материалов – Алюминий 6061 анодируется со стабильными результатами, а 7075 из-за высокого содержания цинка склонен к белым кромкам, черным пятнам или неравномерной окраске — особенно с яркими цветами вроде красного или оранжевого.
4. Другие защитные покрытия
Помимо распространенных гальванических, лакокрасочных и конверсионных покрытий существуют специализированные защитные покрытия для конкретных требований и условий эксплуатации. Один из самых известных примеров — покрытие Дакромет (Dacromet).
4.1 Покрытие Дакромет
Как это работает – Дакромет — цинк-хромовое покрытие из цинкового порошка, алюминиевого порошка, хромовой кислоты и деионизированной воды. Наносится погружением, затем запекается при высокой температуре, образуя равномерный защитный слой.
Этапы процесса – Обезжиривание растворителем → механическая полировка → погружение → запекание → второе погружение → запекание → сушка.
Типичная толщина – 2–15 μm.
Преимущества:
- Выдающаяся коррозионная стойкость, выдерживает сотни часов испытаний в соляном тумане
- Нет риска водородного охрупчивания, что делает его пригодным для высокопрочных крепежей
- Экологичность и соответствие современным природоохранным нормам
Ограничения:
- Слабая износостойкость; не подходит для условий непрерывного трения или абразии
- Ограниченный выбор цветов — чаще всего серебристо-серый
Типичное применение:
Болты, гайки, пружины и компоненты тормозных систем в автомобилях, мотоциклах и технике — особенно несущие детали, требующие высокой коррозионной стойкости.
Совет отрасли: Сильные стороны Дакромета — коррозионная стойкость, экологичность и полное отсутствие водородного охрупчивания, что делает его отличной заменой традиционного цинкования или хромирования для высокопрочных крепежей. Однако для деталей, подверженных постоянному трению или ударам, рекомендуется наносить поверх Дакромета дополнительное износостойкое покрытие для продления срока службы.
5. Анодирование алюминия и особые соображения
Анодирование — одна из самых распространенных и универсальных обработок поверхности для алюминиевых деталей с ЧПУ-обработкой. При пропускании электрического тока через алюминий в электролитической ванне на поверхности образуется плотный однородный оксидный слой. Это не только повышает коррозионную стойкость, но и улучшает износостойкость и позволяет широкий спектр декоративных отделок.
5.1 Этапы процесса
Очистка – Щелочные или кислотные растворы удаляют масла и загрязнения с поверхности.
Подготовка – Удаление заусенцев, дробеструйная обработка, шлифовка или полировка для равномерной поверхности.
Анодирование – Деталь погружают в электролитическую ванну и пропускают ток; толщина пленки зависит от типа электролита, плотности тока и времени обработки.
Окрашивание (опционально) – Погружение в ванну с красителем для получения нужного цвета.
Уплотнение – Обработка горячей водой или герметиком для закрытия пор оксидного слоя, повышения коррозионной стойкости и твердости.
Промывка и сушка – Удаление остатков электролита и герметика.
5.2 Обычное и твердое анодирование
Толщина пленки – Обычное: 5–12 μm; Твердое: 25–70 μm
Твердость – Обычное: HV 180–310; Твердое: HV 310–550
Внешний вид поверхности – Обычное анодирование полупрозрачное или окрашиваемое; твердое — непрозрачное с матовой отделкой
Шероховатость – Твердое анодирование слегка повышает шероховатость поверхности
5.3 Проблемы и решения УФ-стойкости
Хотя анодированные покрытия защищают от коррозии, длительное УФ-воздействие может деградировать оксидный слой, вызывая выцветание и потерю характеристик.
Возможные решения:
- Нанести УФ-блокирующий верхний слой (аналог прозрачного защитного спрея)
- Увеличить время уплотнения для повышения плотности покрытия
- Использовать светостойкие красители (редко доступны на внутреннем рынке)
5.4 Поведение в зависимости от материала
Алюминий 6061 – Стабильные результаты анодирования, равномерный цвет, подходит для широкого спектра красителей
Алюминий 7075 – Высокое содержание цинка делает его склонным к белым кромкам, черным пятнам или неравномерному цвету, особенно с яркими красителями вроде красного или оранжевого
Совет отрасли: Если эстетика критична для деталей 7075, сначала проведите небольшую тестовую партию и рассмотрите более темные оттенки, чтобы минимизировать видимые различия цвета.
Как выбрать правильную обработку поверхности для деталей с ЧПУ-обработкой
Выбор правильной обработки поверхности для деталей с ЧПУ — это поиск баланса между совместимостью с материалом, условиями эксплуатации, функциональными требованиями, стоимостью и сроками. Покрытие, идеально подходящее для одного применения, может оказаться плохим выбором для другого. Вот пошаговое руководство для взвешенного решения.
1. Начните с совместимости материала
Разные материалы очень по-разному реагируют на обработки поверхности, поэтому это всегда должен быть первый фильтр.
Алюминий и алюминиевые сплавы (6061 / 7075)
- 6061 – Стабильное анодирование, равномерный цвет. Хорошо работает с обычным анодированием (5–12 μm) или твердым (25–70 μm).
- 7075 – Высокое содержание цинка повышает риск белых кромок, черных пятен или неравномерного цвета после анодирования — особенно с яркими цветами вроде красного или оранжевого. Сначала испытайте образец, выбирайте более темные оттенки и рассмотрите увеличенное время уплотнения для повышения плотности.
Углеродистая / легированная сталь
- Цинкование (анодное покрытие, 5–15 μm) жертвует собой ради защиты основного металла; отлично для сильно коррозионных сред.
- Никелирование (10–30 μm) и хромирование (0.5–80 μm) — катодные покрытия, которые должны полностью герметизировать основной металл для предотвращения коррозии; идеальны, когда приоритетны твердость, износостойкость или декоративность.
- Дакромет (2–15 μm) обеспечивает выдающуюся коррозионную стойкость без водородного охрупчивания, что делает его идеальным для высокопрочных крепежей.
Нержавеющая сталь
Естественно стоек к коррозии; можно шлифовать или полировать для лучшей эстетики или усилить PVD-покрытиями (TiN, DLC, CrN) для дополнительной износостойкости и декоративных отделок.
2. Согласуйте с условиями эксплуатации
Помещение, стабильные условия – Никелирование или хромирование дают хорошее сочетание внешнего вида и защиты от ржавчины; окраска или порошковое покрытие — по бюджету и стилю.
Высокая влажность, соляной туман или химическое воздействие – Цинкование превосходит никель по коррозионной стойкости; Дакромет и цинк-никелевые сплавы продлевают срок службы деталей.
Улица + УФ-воздействие – Анодирование следует сочетать с УФ-блокирующим верхним слоем или увеличенным уплотнением; толстое порошковое покрытие (60–70 μm) дает надежную защиту.
Высокопрочный крепеж – Приоритет — Дакромет или цинк-никелевое покрытие с пассивацией.
3. Определите функциональные приоритеты
Коррозионная стойкость – Цинкование (черный > желтый > бело-голубой > белый), Дакромет, E-coating (15–25 μm), твердое анодирование.
Износостойкость – PVD-покрытия (TiN, TiAlN, DLC, CrN), твердое анодирование, твердое хромирование.
Внешний вид – Цветное анодирование, высокоглянцевая окраска, гладкое порошковое покрытие, шлифованная отделка, зеркальная полировка.
Особые свойства – Изоляция, УФ-стойкость, низкое трение — достигаются функциональными покрытиями вроде DLC.
4. Сбалансируйте стоимость и сроки
Тренд стоимости (по PDF): Хромирование > Никелирование > Цинкование.
Партионная обработка – Гальваника, порошковое покрытие и E-coating отлично подходят для массового производства; PVD и твердый хром лучше для малых партий высокой ценности.
Влияние на сроки – Комбинированные процессы (например, дробеструйка + анодирование) требуют дополнительного времени обработки.
Ключевые постобработки – Для стальных деталей водородный отжиг (200–250°C, ≥3 часа) после гальваники предотвращает водородное охрупчивание; уплотнение или пассивация значительно улучшают коррозионную стойкость.
5. Рассмотрите комбинированные процессы
Иногда лучшие результаты дают комбинированные процессы:
- Дробеструйка + анодирование – Улучшает адгезию и обеспечивает равномерный вид (идеально для алюминия).
- Фосфатирование + окраска/порошковое покрытие – Пористый фосфатный слой усиливает адгезию покрытия и коррозионную стойкость.
- Цинкование + пассивация – Добавляет цветовое кодирование и продлевает срок службы в соляном тумане.
- Дакромет + износостойкое покрытие – Балансирует коррозионную стойкость и долговечность при трении.
6. Справочная матрица быстрого выбора
| Материал / Среда | Коррозия | Износ | Внешний вид | Рекомендуемая комбинация процессов |
|---|---|---|---|---|
| Алюминий 6061 (улица) | ★★★ | ★★ | ★★★ | Дробеструйка + твердое анодирование + уплотнение + УФ-слой |
| Алюминий 7075 (декоративный) | ★★ | ★★ | ★★★ | Темное анодирование + уплотнение |
| Углеродистая сталь (морская/химия) | ★★★ | ★★ | ★★ | Цинкование (черное/желтое) + пассивация |
| Высокопрочные болты | ★★★ | ★★ | ★ | Дакромет / цинк-никелевый сплав + пассивация |
| Нержавеющая сталь (премиум-вид) | ★★ | ★★★ | ★★★ | Шлифовка/полировка + PVD-покрытие |
Стоимость и сроки: важные соображения
При выборе обработки поверхности важны характеристики и внешний вид — но стоимость и сроки могут быть не менее критичны. В крупносерийном производстве или при жестких графиках поставок правильное (или неправильное) решение по отделке поверхности напрямую определяет, уложится ли проект в бюджет и сроки.
1. Тренды и структура затрат
В распространенных гальванических процессах PDF четко указывает тренд удельной стоимости:
Хромирование > Никелирование > Цинкование
Различия обусловлены:
- Стоимость материалов – Хромирование требует дорогих соединений хрома; PVD-покрытия нуждаются в вакуумном оборудовании и высокочистых материалах.
- Сложность процесса – Хромирование, PVD и твердое анодирование включают больше этапов и более длительную обработку, повышая затраты.
- Толщина покрытия и требования к характеристикам – Более толстые слои или более высокие спецификации требуют больше времени и материалов.
Пример:
- Для декоративных деталей в помещении может хватить цинкования или обычного анодирования — экономия 30–50% по сравнению с премиальной отделкой.
- Для высококачественных форм или износостойких компонентов PVD-покрытия дороже на старте, но могут значительно продлить срок службы и снизить расходы на замену.
2. Факторы сроков
Одиночные и комбинированные процессы – Одиночная обработка может занять всего 1–3 дня (в зависимости от загрузки), тогда как комбинированный процесс (например, дробеструйка + анодирование + уплотнение) потребует дополнительного времени.
Этапы постобработки:
- Стальные детали после гальваники требуют водородного отжига (200–250°C, ≥3 часа) для предотвращения водородного охрупчивания.
- Анодированные детали часто нуждаются в уплотнении (горячая вода/герметик) для улучшения коррозионной стойкости — это добавляет от половины дня до полного дня.
Мощности оборудования и очередь – Высококачественное PVD и вакуумное оборудование ограничено и может требовать бронирования в пик сезона; гальваника и порошковое покрытие обычно имеют более стабильные мощности.
3. Экологические нормы и затраты на соответствие
Для экспорта на рынки с жесткими экологическими стандартами (например, RoHS, REACH) ограничены некоторые вещества, такие как шестивалентный хром и некоторые соли никеля:
- Это может потребовать перехода на цинкование с трехвалентным хромом или бесхромовую пассивацию, что повышает затраты на материалы.
- E-coating и порошковое покрытие обеспечивают более сильное экологическое соответствие, но могут требовать более длительной подготовки.
4. Балансировка стоимости и сроков
- Расставьте приоритеты – Это чувствительный к стоимости проект или премиальный продукт высокоэффективного рынка?
- Преимущество партионного производства – Обработка деталей оптом помогает распределить затраты на наладку и подготовку оборудования.
- Закладывайте буферы – Комбинированные процессы или экспортные испытания на соответствие требуют дополнительного времени.
- Думайте о затратах жизненного цикла – Низкая начальная цена может привести к более высоким долгосрочным затратам на обслуживание.
Типичные ошибки и как их избежать
При выборе и применении обработок поверхности для деталей с ЧПУ многие проблемы можно предотвратить с небольшой долей предусмотрительности. Неправильный выбор или плохое исполнение могут ухудшить характеристики, вызвать переделки, задержать поставки и даже привести к жалобам клиентов. Вот типичные ошибки и способы их избежать.
1. Фокус только на внешности в ущерб характеристикам
Некоторые покупатели приоритизируют цвет, блеск и визуальную привлекательность, упуская из виду условия эксплуатации детали и функциональные потребности.
Пример: Декоративные хромированные крепежи, установленные в прибрежной зоне, отлично выглядели поначалу, но вышли из строя за несколько месяцев из-за коррозии в соляном тумане.
Совет: Соблюдайте баланс между эстетикой и характеристиками. В условиях высокой влажности или соляного тумана приоритет — коррозионная стойкость: рассмотрите цинкование (черное/желтое), Дакромет или твердое анодирование.
2. Несоответствие процесса и материала
Разные материалы очень по-разному реагируют на обработки поверхности, и игнорирование совместимости может привести к нестабильности цвета, плохой адгезии или недостаточной защите.
Пример: Яркое анодирование на алюминии 7075 дало белые кромки и черные пятна — партия была забракована.
Совет:
- Алюминий 6061 хорошо работает с широким спектром цветов анодирования и дает стабильные результаты.
- Алюминий 7075 требует тестирования и лучше подходит для темных цветов.
- Для углеродистой стали анодные покрытия вроде цинкования обеспечивают более надежную защиту от коррозии.
3. Пропуск или спешка на этапах постобработки
Даже при правильном покрытии недостаточная постобработка может резко снизить коррозионную стойкость.
Пример: Стальные детали, гальванизированные без водородного отжига, вышли из строя в эксплуатации из-за водородного охрупчивания.
Совет:
- Для стальных деталей всегда проводите водородный отжиг при 200–250°C в течение ≥3 часов после гальваники.
- Для анодированных деталей увеличивайте время уплотнения для повышения плотности покрытия.
- Проверяйте толщину и адгезию покрытия перед отгрузкой.
4. Недооценка влияния среды
Игнорирование реальных условий эксплуатации детали — частая причина преждевременного выхода отделки из строя.
Пример: Окрашенные детали, использованные на улице, выцвели и облупились менее чем за год.
Совет:
- Уличное использование: выбирайте толстые защитные слои (порошковое покрытие, E-coating, твердое анодирование) плюс УФ-блокирующий верхний слой.
- Влажные химические среды: лучше всего работают Дакромет или цинк-никелевое покрытие.
- Среды с сильными ударами: добавьте износостойкое покрытие (PVD, твердый хром).
5. Игнорирование стоимости жизненного цикла
Экономия на начальных затратах за счет более дешевого процесса может обернуться против вас, если обслуживание и замены часты.
Совет:
Для критичных деталей рассчитывайте полную стоимость жизненного цикла, включая замены, простои и обслуживание.
Когда позволяет бюджет, инвестируйте в процесс с более сильной защитой, чтобы снизить долгосрочные расходы.
Заключительные мысли
Будь то алюминиевый корпус, декоративная деталь из нержавеющей стали или конструкционная деталь из углеродистой стали, выбор правильной обработки поверхности никогда не является просто опцией. Он напрямую влияет на коррозионную и износостойкость детали, качество внешнего вида и даже на полную стоимость жизненного цикла.
В этом руководстве мы составили полную карту отделки поверхности:
- Техники модификации поверхности – Быстрые и эффективные способы улучшения внешнего вида и адгезии покрытий.
- Техники нанесения покрытий и гальваники – От цинкования до PVD-покрытий, балансируя защиту и декоративность.
- Конверсионные покрытия – Химическое превращение основного материала в стабильный защитный слой.
- Специальные защитные покрытия – Как Дакромет, обеспечивающие надежный барьер для высокопрочных крепежей и экстремальных сред.
- Детали анодирования алюминия – Обеспечение стабильной работы легких деталей в различных условиях.
Как инженер по закупкам или механик-энтузиаст, ваша цель — не просто сделать деталь «красивой сегодня», а обеспечить ее надежность и функциональность на месяцы и годы вперед. Это означает учет материала, среды, функций, стоимости и сроков и — при необходимости — выбор комбинированных процессов для оптимальных характеристик.
Простой вывод:
Не рассматривайте отделку поверхности как последнее исправление — интегрируйте её в планирование на этапе проектирования.
Так ваши детали с ЧПУ-обработкой смогут носить правильную «броню» и работать в любых условиях без компромиссов.
Обработка поверхности критична для долговечности. Чтобы узнать, как она вписывается в более широкий процесс выбора, прочитайте наш Руководство покупателя по шарнирам Heim.